
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-22 Źródło:Ta strona


Zakup maszyny do wytłaczania tworzyw sztucznych wiąże się z wysokim nakładem kapitałowym, a niedopasowane specyfikacje prowadzą do chronicznych marnotrawstw materiałów, niespójnych tolerancji i wąskich gardeł operacyjnych. Znormalizowany, gotowy sprzęt często nie uwzględnia specyficznej reologii polimerów, złożonej geometrii produktów lub rosnącego zapotrzebowania na przetwarzanie materiałów pochodzących z recyklingu. Kupujący często mają trudności z zrównoważeniem początkowych kosztów kapitałowych z długoterminową wydajnością operacyjną, zużyciem energii i przestojami konserwacyjnymi. Wybór odpowiedniego sprzętu wymaga systematycznej oceny wymagań materiałowych, mechaniki stopu, integracji dalszych części procesu i niezawodności producenta. Niniejszy przewodnik zapewnia ramy techniczne do oceny i tworzenia krótkiej listy kompletnych linii produkcyjnych do wytłaczania w oparciu o weryfikowalne wskaźniki wydajności.
Materiał dyktuje mechanikę: Wybór pomiędzy konfiguracją jedno- i dwuślimakową zależy całkowicie od stabilności termicznej, wrażliwości na ścinanie i czystości konkretnego polimeru (np. pierwotny PVC vs przemiał z recyklingu).
Geometria napędza dalsze potrzeby: Złożone przekroje wymagają specjalistycznych systemów kalibracji i chłodzenia, dzięki czemu dopasowanie kompletnej linii produkcyjnej jest tak samo ważne, jak sama wytłaczarka.
Minimalizacja odpadów to centrum zysków: nowoczesne sterowanie procesem, dozowanie grawimetryczne i systemy sprzężenia zwrotnego w zamkniętej pętli są niezbędne do minimalizacji ilości złomu i optymalizacji zużycia materiałów.
Ocena ceny maszyny profilowanej musi uwzględniać wskaźniki efektywności energetycznej, możliwości redukcji złomu i przewidywane cykle konserwacji, a nie tylko początkowe zamówienie.
Weryfikacja producenta nie podlega negocjacjom: Niezawodny producent maszyn do wytłaczania tworzyw sztucznych musi oferować przejrzyste testy akceptacji fabrycznej (FAT) i gwarantowane wsparcie techniczne po instalacji.
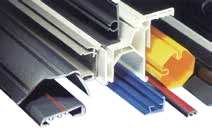
Złożoność przekroju poprzecznego decyduje o początkowym wyborze maszyny i ma duży wpływ na dopasowanie całej linii produkcyjnej. Skomplikowane profile wymagają specjalnej kalibracji na dalszym etapie, aby zachować kształt podczas krytycznej fazy chłodzenia. Kiedy polimer opuszcza matrycę, ulega pęcznieniu. Oprzyrządowanie kalibracyjne musi natychmiast uwzględnić to rozszerzenie. Nierówna grubość ścianek powoduje zróżnicowaną szybkość chłodzenia, co spowoduje wypaczenie profilu, jeśli w zbiorniku próżniowym nie ma niezależnej kontroli strefowej. Należy dokładnie ocenić wymagania dotyczące sprzętu do wytłaczania profili o specjalnych kształtach . W przypadku złożonych geometrii obowiązkowe są niestandardowe matryce i wieloosiowe tabele kalibracyjne. Specjalistyczne piły tnące zapewniają czyste wykończenie bez deformacji tworzywa sztucznego podczas procesu cięcia na wymiar. Dopuszczalne tolerancje wymiarowe definiują wymaganą precyzję sprzętu i narzucają niezbędne możliwości systemów napędowych i sterujących.
Przed zapoznaniem się ze specyfikacjami maszyny oceń wskaźnik szybkości płynięcia (MFI) materiałów docelowych. Dokładnie poznaj ich wrażliwość na ścinanie i punkty degradacji termicznej. Żywice dziewicze zachowują się przewidywalnie pod wpływem ciepła i ciśnienia. Przemiał z recyklingu wprowadza ogromne zmienne. Materiały pochodzące z recyklingu często wykazują niespójne krzywe lepkości, które powodują powstawanie fal na głowicy matrycy. Bogate w wilgoć tworzywa sztuczne pochodzące z recyklingu wymagają specjalistycznego odpowietrzenia lufy. Strefy odgazowania próżniowego zapobiegają powstawaniu pustych przestrzeni i defektom powierzchni, które niszczą integralność konstrukcji. Przetwarzanie zrównoważonych materiałów wymaga solidnej filtracji. Zanieczyszczenia w przemiale uszkodzą lufę i uszkodzą standardowe matryce, jeśli nie zostaną odfiltrowane przez ciągłe zmieniacze sit.
Rodzaj materiału | Wyzwanie przetwarzania | Wymagana adaptacja maszyny |
|---|---|---|
Dziewicze poliolefiny (PE, PP) | Utrzymywanie stałej temperatury stopu przy dużych prędkościach | Pojedyncza śruba o wysokim współczynniku L/D, konstrukcja barierowa |
Sztywne PCV | Wysoka wrażliwość na ścinanie, szybka degradacja termiczna | Stożkowy lub równoległy dwuślimakowy, niskie obroty, chłodzenie olejem |
Przemiał pokonsumencki | Zawartość wilgoci, zanieczyszczenia fizyczne, zmienny MFI | Strefy odgazowania próżniowego, dwutłokowe zmieniacze sit |
Kompozyty drewno-tworzywo sztuczne | Ekstremalne ścieranie, odgazowywanie wilgoci | Bimetaliczna pancerna lufa/śruba, agresywne odpowietrzanie |
Ustal realistyczne cele produkcyjne w kilogramach na godzinę w oparciu o wydajność chłodzenia na dalszym etapie procesu, a nie tylko maksymalną wydajność wytłaczarki. Teoretyczna maksymalna przepustowość rzadko równa się optymalnym prędkościom roboczym na podłodze. Zbyt szybkie przesuwanie sprzętu natychmiast pogarsza jakość produktu. Prowadzi to do pękania stopu, złego wykończenia powierzchni i niestabilności wymiarowej. Wysokie prędkości skracają czas przebywania w beczce, uniemożliwiając prawidłowe stopienie i wymieszanie barwników lub stabilizatorów UV. Skoncentruj się na zrównoważonej wydajności, a nie na maksymalnej pojemności znamionowej. Stała, nieco wolniejsza produkcja daje znacznie mniej złomu niż nieregularne przebiegi z dużą prędkością, które przytłaczają stół kalibracyjny.
Różnice mechaniczne dyktują podstawowe przypadki użycia wytłaczarek. Wytłaczarki jednoślimakowe opierają się na tarciu o ściankę bębna podczas topienia i przenoszenia. Najlepiej sprawdzają się w przypadku standardowych polimerów, takich jak polietylen, polipropylen i ABS. Wytłaczarki dwuślimakowe zapewniają wyporność i doskonałe mieszanie. Oferują możliwości mieszania przy wysokim ścinaniu w przypadku złożonych receptur. W przypadku materiałów wrażliwych na ciepło obowiązkowe są układy dwuślimakowe współbieżne lub przeciwbieżne. Polimery o dużej zawartości składników lub mocno wypełnione wymagają tej specyficznej konfiguracji. Podwójne śruby zapobiegają stagnacji materiału, zapewniając przepływ „pierwszy na wejściu, pierwszy na wyjściu”, co zapobiega degradacji termicznej.
Przetwarzanie polichlorku winylu wymaga dedykowanej maszyny do wytłaczania profili PCV . Stożkowe lub równoległe konstrukcje dwuślimakowe skutecznie zapobiegają degradacji materiału, pracując przy niższych obrotach przy jednoczesnym zachowaniu wysokiej wydajności. Wytrzymują duże obciążenia wypełniaczem węglanu wapnia bez nadmiernego zużycia podczas lotów. Kompozyty drewno-plastik wymagają specjalistycznej maszyny do profili z tworzyw sztucznych WPC . Włókna drzewne działają jak papier ścierny wewnątrz lufy. Bimetaliczne cylindry i śruby zapewniają niezbędną odporność na zużycie w przypadku tak ekstremalnego ścierania. Agresywne odprowadzanie wilgoci usuwa wodę z włókien drewna podczas obróbki, aby zapobiec spienianiu się na matrycy. Standardowe konfiguracje maszyn do wytłaczania profili skutecznie radzą sobie ze standardowymi profilami. Wszechstronne konfiguracje z jedną śrubą zapewniają precyzyjną kontrolę średnicy w przypadku prostych geometrii, takich jak rury lub obrzeża.
Stosunek długości do średnicy (L/D) wpływa bezpośrednio na jednorodność stopu. Określa czas przebywania i stabilność wyjściową pod ciśnieniem. Dłuższe proporcje (np. 30:1 lub 36:1) zapewniają lepsze mieszanie złożonych związków polimerowych i umożliwiają utworzenie wielu stref odpowietrzania. Stopień sprężania i elementy mieszające muszą być dostosowane do konkretnego polimeru. Specyficzne geometrie lotu optymalizują mechanikę topienia dla konkretnego zastosowania. Ślimaki barierowe oddzielają stopiony polimer od stałych granulek w kanale. Zapobiega to przedostawaniu się niestopionych ciał stałych do głowicy matrycy i powodowaniu defektów powierzchni. Odpowiednia konstrukcja ślimaka ogranicza powstawanie uderzeń, stabilizuje docisk głowicy i zapewnia jednolitą temperaturę topnienia w całym przekroju profilu.
Grawimetryczne systemy dozowania zapewniają precyzyjne i ciągłe mieszanie materiału. Ważą każdy gram żywicy, przemiału i dodatku wprowadzanego do gardła paszowego. Minimalizuje to kosztowne straty żywicy podczas codziennej produkcji i zapobiega różnicom kolorystycznym. Przetworniki ciśnienia stopu zapewniają możliwość monitorowania procesu w czasie rzeczywistym. Czujniki temperatury stopu pomagają natychmiastowo rozwiązywać typowe wady wytłaczania. Ciągłe zmieniacze sit mają kluczowe znaczenie w przetwarzaniu tworzyw sztucznych pochodzących z recyklingu. Systemy filtracji stopu skutecznie usuwają potencjalne zanieczyszczenia bez przerywania produkcji. Konstrukcje dwutłokowe umożliwiają zmianę sita przy jednoczesnym utrzymaniu ciśnienia stopu, zapobiegając zmianom wymiarowym w ostatecznym profilu podczas przesuwania sita.
Sercem wytłaczarki jest układ napędowy. Silniki prądu przemiennego w połączeniu z przetwornicami częstotliwości zapewniają dobrą wydajność w przypadku standardowych operacji. Silniki synchroniczne z magnesami trwałymi (PMSM) zapewniają doskonałą oszczędność energii i wyższy moment obrotowy przy niższych prędkościach w przypadku pracy ciągłej. Przekładnie o wysokim momencie obrotowym wytrzymują ciągłe przeciwciśnienie z matrycy. Zintegrowane łożyska oporowe są niezbędne w przypadku ciężkich operacji wytłaczania. Awaria łożyska oporowego pozostaje główną przyczyną nieplanowanych przestojów w zakładach wytłaczających. Należy określić łożyska przewymiarowane do zastosowań obejmujących materiały o dużej lepkości. Odpowiednie układy smarowania skrzyni biegów z zewnętrznymi wymiennikami ciepła wydłużają żywotność całego zespołu napędowego.
Sterowniki temperatury PID zapewniają precyzyjne zarządzanie temperaturą we wszystkich strefach beczki. Przekaźniki półprzewodnikowe zapewniają szybką regulację ogrzewania bez zużycia mechanicznego charakterystycznego dla tradycyjnych styczników. Mechanizmy chłodzenia lufy zapobiegają przegrzaniu materiału w strefach wysokiego ścinania. Chłodzenie wodne w obiegu zamkniętym radzi sobie z operacjami charakteryzującymi się wysokim ścinaniem lepiej niż zwykłe dmuchawy powietrza. Chłodzenie wodne szybko odprowadza ciepło podczas przetwarzania polimerów wrażliwych na ścinanie, takich jak PCV. Właściwe zarządzanie temperaturą zapobiega degradacji polimeru, utrzymuje właściwości fizyczne i utrzymuje stabilną lepkość stopu na wejściu do matrycy.
Ocena ceny maszyny profilowej wymaga spojrzenia poza początkową wycenę. Podstawowa inwestycja zazwyczaj obejmuje wytłaczarkę, głowicę tłoczącą, dalszy stół kalibracyjny, jednostkę odciągającą i główny panel sterowania. Ukryte wydatki często znacząco wpływają na ostateczny wymóg kapitałowy. Weź pod uwagę logistykę transportu, ciężki osprzęt, spadki elektryczne i wymagania dotyczące rurociągów wody lodowej. Początkowy zapas części zamiennych zwiększa wymagany kapitał początkowy. Fabryczne testy odbiorcze, specjalistyczne oprzyrządowanie i szkolenie operatorów stanowią dodatkowe niezbędne inwestycje, które zapewniają płynny rozruch.
Starannie modeluj długoterminowe zużycie energii przez sprzęt. Oblicz liczbę kilowatów wymaganych na kilogram przetworzonego materiału. Uwzględnij planowane przestoje związane z rutynową konserwacją, czyszczeniem matrycy i wymianą sit. Wymiana śrub i luf wiąże się z istotnymi zmiennymi operacyjnymi w czasie. Materiały o wysokiej ścieralności przyspieszają zużycie elementów plastyfikujących. Inwestycja w obróbkę bimetaliczną zwiększa koszty początkowe, ale drastycznie wydłuża żywotność komponentów. Wydajne systemy chłodzenia wodą zmniejszają całkowite zużycie mediów i zapobiegają przepracowaniu agregatu chłodniczego w obiekcie.
Zaawansowane systemy sterowania poprawiają ogólną wydajność pracy na podłodze. Programowalne sterowniki logiczne (PLC) umożliwiają automatyczne uruchamianie i wyłączanie, zmniejszając zależność od wiedzy plemiennej. Interfejsy człowiek-maszyna (HMI) upraszczają przechowywanie receptur i zmniejszają liczbę konieczności konfiguracji podczas zmiany produktu. Łączność Przemysłu 4.0 pozwala na zdalną diagnostykę przez producenta. Konserwacja predykcyjna zapobiega nieoczekiwanym przestojom produkcji i uszkodzeniom sprzętu poprzez monitorowanie wibracji i skoków temperatury w skrzyni biegów. Bezproblemowa komunikacja na linii produkcyjnej automatycznie synchronizuje prędkość wytłaczarki z jednostką odciągającą. Zautomatyzowane dalsze cięcie i układanie w stosy zmniejszają zapotrzebowanie na pracę ręczną na końcu linii.
Oceń zdolność producenta do samodzielnego projektowania niestandardowych śrub i matryc. Outsourcing projektowania matryc często prowadzi do problemów z integracją i późniejszych wytykania palcami. Sprawdź ich doświadczenia z konkretnym materiałem i zastosowaniem. Znajomość zastosowań produktów jest kluczowa dla długoterminowego sukcesu. Pełna integracja linii produkcyjnej demonstruje prawdziwe możliwości inżynieryjne. Kompetentny producent rozumie, jak konstrukcja zbiornika chłodzącego wpływa na prostotę profilu. Powinni oferować niestandardowe narzędzia kalibracyjne dostosowane do rysunków produktu i gwarantować ostateczne wymiary części.
Zdefiniuj rygorystyczne kryteria rygorystycznego testu akceptacji fabryki. Uruchom maszynę przy użyciu rzeczywistego materiału produkcyjnego, a nie ogólnego zamiennika. Uwzględnij wszelkie materiały pochodzące z recyklingu, których planujesz używać codziennie. Przed zatwierdzeniem wysyłki należy udowodnić deklaracje dotyczące przepustowości i tolerancje wymiarowe. Sprawdź stabilność stopu w ciągłych warunkach pracy przez kilka godzin. Monitoruj zużycie energii podczas testu, aby zweryfikować deklaracje dotyczące wydajności. Pomyślny FAT zapobiega kosztownym modyfikacjom po instalacji.
Dostarcz producentowi dokładną mieszankę żywicy i proporcje przemiału.
Wymagają ciągłej pracy przez co najmniej cztery godziny, aby wykazać stabilność termiczną.
Zmierz ostateczny profil względem rysunków CAD za pomocą suwmiarki cyfrowej.
Przetestuj synchronizację jednostki odciągowej podczas zmian prędkości.
Symuluj zmianę ekranu, aby zweryfikować czas odzyskiwania ciśnienia.
Dokładnie oceń szczegółowe warunki gwarancji na sprzęt. Sprawdź dostępność lokalnych techników serwisowych w swoim regionie. Czasy dostaw kluczowych części zamiennych mają ogromne znaczenie dla czasu sprawności. Grzejniki, termopary, wentylatory chłodzące i segmenty śrubowe muszą być łatwo dostępne. Poproś o listę zalecanych części zamiennych na etapie zakupu i zamów ją razem z maszyną. Sprawdź, czy producent oferuje zdalne rozwiązywanie problemów za pośrednictwem bezpiecznych połączeń internetowych. Szybkie wsparcie techniczne minimalizuje wpływ nieoczekiwanych awarii na harmonogram produkcji.
Materiały pochodzące z recyklingu często wprowadzają nieprzewidywalne zmienne do procesu wytłaczania. Zanieczyszczenia blokują matryce, powodują poważne wady powierzchni i tworzą słabe punkty w strukturze profilu.
Łagodzenie: Określ zaawansowane systemy filtracji stopu dla wszystkich strumieni poddanych recyklingowi. Dwutłokowe zmieniacze sit radzą sobie z wysokim poziomem zanieczyszczeń bez spadków ciśnienia. Systemy odgazowywania próżniowego zapobiegają powstawaniu pustych przestrzeni spowodowanych wilgocią uwięzioną w przemiale.
Nieodpowiednia infrastruktura wstrzymuje produkcję natychmiast po instalacji. Niewystarczająca wydajność chłodzenia prowadzi do wypaczeń profili i odrzucania części, ponieważ tworzywo sztuczne nie może utrzymać swojego kształtu.
Środki zaradcze: Przeprowadź dokładny audyt mediów przed instalacją. Sprawdź pojemność wody lodowej, natężenie przepływu i stabilność sprężonego powietrza. Upewnij się, że limity obciążenia elektrycznego spełniają maksymalne wymagania maszyny, w tym wszystkie dalsze strefy ogrzewania i chłodzenia.
Nieprzeszkolony personel powoduje nadmierną ilość złomu i potencjalne uszkodzenie maszyny. Nieprawidłowe ustawienia temperatury powodują degradację materiału, zanieczyszczają śrubę i powodują niebezpieczne skoki ciśnienia w głowicy matrycy.
Środki zaradcze: Zlecić producentowi kompleksowe szkolenie na miejscu. Dokładnie omówi procedury uruchamiania, czyszczenia przy wyłączaniu i interpretację danych z czujników. Naucz operatorów, jak rozwiązywać problemy z mechaniką topienia, problemami z narastaniem i ślinieniem matrycy.
Zła synchronizacja deformuje produkt końcowy przed jego ochłodzeniem. Niespójne prędkości ciągnięcia z odciągu gąsienicowego powodują różnice w grubości ścianek i całkowitej masie profilu.
Środki zaradcze: Upewnij się, że próżniowe zbiorniki kalibrujące doskonale współpracują z wytłaczarką. Precyzyjna synchronizacja jednostek odciągających z prędkością wytłaczarki za pomocą enkoderów obrotowych. Systemy sterowania w zamkniętej pętli zapobiegają deformacji profilu podczas procesu ciągnięcia, automatycznie dostosowując prędkość linii w oparciu o laserowe mierniki średnicy.
Wybór odpowiedniego sprzętu oznacza dopasowanie specyfikacji mechanicznych do realiów materialnych. Nadmierne określenie prowadzi do marnowania kapitału i niewykorzystania zasobów na poziomie podstawowym. Niedostateczna specyfikacja gwarantuje chroniczne awarie produkcyjne, nadmierne dzienne straty i niedotrzymanie terminów dostaw. Priorytetowo traktuj producentów oferujących przejrzyste dane inżynieryjne i solidne wsparcie. Zażądaj testów materiałów przed sfinalizowaniem specyfikacji sprzętu. Wymagaj pełnego dopasowania linii produkcyjnej i kompleksowych testów fabrycznych przed podpisaniem płatności końcowej.
Skompiluj rysunki produktów, arkusze danych materiałów i procenty przemiału w jednym dokumencie technicznym.
Jasno zdefiniuj swoją dokładną przepustowość, tolerancję wymiarową i wymagania dotyczące powierzchni.
Prześlij standardowe zapytanie ofertowe do sprawdzonych producentów specjalizujących się w Twoim konkretnym polimerze.
Porównaj specyfikacje techniczne, parametry skrzyni biegów i wydajność chłodzenia, a nie tylko wstępną wycenę.
Przed złożeniem zamówienia zaplanuj audyt obiektu w celu sprawdzenia wydajności wody lodowej i mocy elektrycznej.
Odp.: Maszyny jednoślimakowe podczas topienia i przenoszenia wykorzystują tarcie. Idealnie nadają się do standardowych polimerów, takich jak polietylen i polipropylen. Maszyny dwuślimakowe zapewniają wyporność wyporową i mieszanie przy dużym ścinaniu. To sprawia, że są one niezbędne w przypadku materiałów wrażliwych na ciepło, takich jak PCV lub tworzywa sztuczne o dużej zawartości składników, które wymagają precyzyjnej kontroli temperatury i agresywnego odpowietrzania.
Odp.: Ocena ceny maszyny profilowej wymaga analizy całej wartości systemu. Ceny podstawowe różnią się w zależności od pochodzenia, wydajności i poziomu automatyzacji. Porównując oferty różnych producentów, zawsze bierz pod uwagę efektywność energetyczną, wymagania konserwacyjne, włączenie dodatkowego sprzętu i koszt części zamiennych.
Odp.: PVC jest bardzo wrażliwy na ścinanie i podatny na szybką degradację termiczną. W specjalistycznych maszynach stosuje się stożkowe lub równoległe śruby podwójne. Działają one przy niższych obrotach. Zapewniają delikatne, równomierne topienie bez spalania materiału podczas obróbki i skutecznie radzą sobie z dużymi ilościami wypełniacza.
Odp.: Kompozyty drewno-tworzywo sztuczne są bardzo ścierne ze względu na zawartość włókien drzewnych. Maszyny wymagają cylindrów i śrub poddanych obróbce bimetalicznej, aby zapewnić wyjątkową odporność na zużycie. Potrzebują także specjalistycznych systemów odpowietrzania próżniowego, które usuwają wilgoć z włókien drzewnych podczas wytłaczania i zapobiegają spienianiu się na matrycy.
Odpowiedź: Ocena powinna w dużym stopniu skupiać się na elementach końcowych. Złożone kształty wymagają wysoce dostosowanych tabel kalibracji próżniowej, aby utrzymać geometrię podczas chłodzenia. Aby zachować tolerancje bez deformacji profilu, niezbędne są precyzyjne wielogąsienicowe zespoły odciągowe oraz specjalistyczne piły tnące.
Odp.: Efektywne przetwarzanie tworzyw sztucznych pochodzących z recyklingu wymaga specjalnych dostosowań maszyn. Poszukaj maszyn wyposażonych w solidną filtrację stopu, która usuwa zanieczyszczenia bez zatrzymywania linii. Strefy odgazowania próżniowego usuwają uwięzioną wilgoć. Dozowanie grawimetryczne zapewnia spójne mieszanie materiałów pochodzących z recyklingu i materiałów pierwotnych.


