
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-18 Źródło:Ta strona


W sektorze materiałów budowlanych obserwuje się wyraźną zmianę popytu z tradycyjnego sztywnego PCV i naturalnego drewna na ościeżnice drzwiowe z kompozytu drewna i tworzywa sztucznego (WPC). Zmiana ta wynika z wymagań dotyczących wyższej trwałości konstrukcyjnej, wodoodporności i certyfikatów przyjaznych dla środowiska, wypełniając lukę między trwałością tworzyw sztucznych a wytrzymałością mechaniczną drewna. Producenci chcący zdobyć ten udział w rynku premium często nie doceniają mechanicznych i termodynamicznych różnic pomiędzy przetwarzaniem czystych tworzyw sztucznych i kompozytów z włókna drzewnego. Próby przeprowadzenia WPC przez standardowe maszyny do PCW często skutkują przedwczesnym zużyciem sprzętu, gwałtownymi wzrostami, nierówną gęstością i wysokim współczynnikiem złomowania. Przeniesienie produkcji wymaga rygorystycznej oceny technicznej możliwości wytłaczania. W tym przewodniku omówiono konkretne ulepszenia mechaniczne, regulacje narzędzi i parametry przetwarzania wymagane w przypadku inwestycji w dedykowaną linię do wytłaczania ościeżnic WPC lub modernizacji do niej.
Wymagania dotyczące momentu obrotowego i mocy: Obróbka WPC wymaga znacznie wyższego momentu obrotowego skrzyni biegów i mocy silnika w porównaniu ze standardowym PCV ze względu na wysoką lepkość stopionego drewna i tworzyw sztucznych.
Zużycie metalurgiczne: Ścierny charakter włókien drzewnych wymaga specjalistycznej obróbki bimetalicznej śrub i luf, aby zapobiec szybkiej degradacji.
Ochrona przed wilgocią i szkodnikami: W przeciwieństwie do czystego PVC, wytłaczanie WPC wymaga agresywnego odgazowania próżniowego, aby zapobiec spienianiu strukturalnemu, a także precyzyjnego dozowania dodatków w celu złagodzenia łagodnej podatności na termity i rozkład grzybów.
Chłodzenie i kalibracja: Profile WPC mają większą masę i dłużej zatrzymują ciepło, co wymaga rozszerzonych tabel kalibracji próżniowej i zoptymalizowanego przepływu wody chłodzącej w porównaniu ze standardowymi liniami PVC.
Dostosowanie inwestycji w maszyny do wymagań rynku docelowego decyduje o sukcesie Twojego zakładu produkcyjnego. Przed skonfigurowaniem linii do wytłaczania należy poznać dokładne właściwości fizyczne produktu końcowego. Branża budowlana wymaga od ościeżnic drzwi określonych parametrów użytkowych. Instalatorzy wymagają materiałów, które mogą ciąć, wiercić i wkręcać bez pękania. Użytkownicy końcowi wymagają odporności na warunki atmosferyczne i trwałości.
Ościeżnice drzwi PCV (UPVC) są lekkie, wysoce wodoodporne i składają się w całości z tworzywa sztucznego. Ten syntetyczny skład sprawia, że są one z natury wolne od termitów. Produkcja ram PCV wymaga szybkiego i wydajnego wytłaczania. Główny nacisk pozostaje na wydajność objętościową i stabilność wymiarową. Jednakże czystemu PCV brakuje dużej wytrzymałości na obciążenia. Nie wytrzyma ciężkich drzwi z litego drewna bez wewnętrznych wzmocnień stalowych. Instalatorzy często mają trudności z montażem ciężkich zawiasów bezpośrednio w pustych profilach PCV. Materiał ma tendencję do odrywania się pod wpływem dużego momentu obrotowego.
Ościeżnice drzwi WPC są znacznie cięższe. Oferują doskonałą integralność strukturalną i doskonałą zdolność trzymania śrub w przypadku zawiasów i ciężkiego sprzętu. Doskonale naśladuje to tradycyjne lite drewno. Stolarze mogą frezować, przybijać i piłować ramy WPC przy użyciu standardowych narzędzi do obróbki drewna. Chociaż jest wysoce wodoodporny, zawartość naturalnego drewna powoduje niewielką wrażliwość. Bez odpowiedniego składu chemicznego WPC pozostaje podatny na ataki termitów. Produkcja WPC wymaga wytrzymałego sprzętu do wytłaczania. Operatorzy muszą skupiać się na jednorodności stopu, precyzyjnej kontroli gęstości i nieskazitelnym wykończeniu powierzchni.
Znaczenie produkcji jest głębokie. Wybór pomiędzy tymi materiałami narzuca podstawową architekturę linii do wytłaczania. Każdy komponent się zmienia. Należy ponownie ocenić wszystko, od podajników receptur po jednostkę odciągającą. Standardowa linia do wytłaczania ościeżnic z PCV ulegnie uszkodzeniu pod wpływem naprężeń mechanicznych kompozytów WPC. Skrzynie biegów przegrzeją się, a śruby ulegną przedwczesnemu zużyciu.
Zrozumienie różnic termodynamicznych i reologicznych pomiędzy czystym PVC i WPC napędza każdą modyfikację mechaniczną na linii wytłaczania. Nie można traktować proszku drzewnego jako zwykłego wypełniacza. Zasadniczo zmienia fizykę polimerów.
Dodanie 30% do 60% mączki drzewnej drastycznie zmniejsza wskaźnik szybkości płynięcia (MFI). Powstały kompozyt tworzy bardzo lepki stop. Ten sztywny materiał jest odporny na przepływ przez cylinder i głowicę matrycy. Wykładniczo zwiększa przeciwciśnienie w stosunku do łożysk oporowych wytłaczarki. Tarcie generuje ogromne wewnętrzne ciepło ścinające. Operatorzy muszą dokładnie zrównoważyć ogrzewanie zewnętrznej beczki z wewnętrznym ogrzewaniem ścinającym. Jeśli ciepło ścinające wymknie się spod kontroli, materiał natychmiast ulega degradacji.
Włókna drzewne ulegają szybkiej degradacji w temperaturach przekraczających 200°C. Po spaleniu włókna tracą integralność strukturalną i odbarwiają ostateczny profil. Czysty PVC zapewnia bardziej wyrozumiały profil degradacji termicznej. Przetwarzanie WPC wymaga znacznie węższego okna przetwarzania. Operatorzy muszą kontrolować temperaturę beczki z absolutną precyzją, aby zapobiec przypaleniu. Nawet niewielki skok temperatury w strefie pojedynczej beczki może zrujnować cały cykl produkcyjny. Mączka drzewna działa jak izolator, co utrudnia odprowadzenie nadmiaru ciepła ze środka strumienia stopu.
Higroskopia włókien drzewnych stanowi ogromne wyzwanie w procesie przetwarzania. Nawet odpowiednio wysuszony mączka drzewna wprowadza wilgoć resztkową. Pod ogromnym ciśnieniem wytłaczania wilgoć natychmiast zamienia się w parę. Bez specjalistycznego odpowietrzania para tworzy wewnętrzne puste przestrzenie. Te mikroskopijne pęcherzyki pogarszają wytrzymałość konstrukcyjną ościeżnicy. Skuteczne odprowadzanie wilgoci nie podlega negocjacjom. Jeśli para dotrze do głowicy matrycy, po wyjściu z narzędzia gwałtownie się rozpręży. Powoduje to pękanie stopu, wżery powierzchniowe i poważną niestabilność wymiarową.
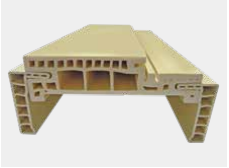
Przejście z czystych tworzyw sztucznych na kompozyty drewna wymaga specjalistycznych maszyn. Nie można po prostu wlać żywicy WPC do standardowej wytłaczarki. Wymagania mechaniczne wymagają rozwiązań inżynieryjnych o dużej wytrzymałości.
Standardowa konstrukcja dwuślimakowa z PCV zniszczy włókna drzewne. Wkręty z czystego PCV wykorzystują wysoki stopień sprężania w celu wytworzenia ciepła ścinającego potrzebnego do topienia. WPC wymaga dokładnie odwrotnego podejścia. Potrzebujesz dedykowanej maszyny do profili z tworzywa sztucznego WPC wyposażonej w śruby o niskim stopniu ściskania. Niższa kompresja zapobiega nadmiernemu nagrzewaniu ścinającemu, które powoduje spalanie wrażliwych cząstek drewna. Zgarniaki ślimakowe muszą mieć głębsze kanały w strefie topienia. Uwzględnia to nieporęczny charakter mieszanki drewna i plastiku.
Ponadto proszek drzewny działa jak papier ścierny wewnątrz beczki. Zużycie ścierne szybko niszczy standardową stal azotowaną. Należy określić powłoki ze stopu bimetalicznego zarówno dla śrub, jak i lufy. Obróbka węglikiem wolframu zapewnia niezbędną twardość, aby wytrzymać ciągłe ścieranie. Producenci nakładają te powłoki za pomocą spawania łukiem przenoszonym plazmą (PTA). Tworzy to wiązanie metalurgiczne, które znacznie wydłuża żywotność jednostki plastyfikującej.
Obróbka WPC wymaga wyjątkowo wysokiego momentu obrotowego. Lepki stop jest odporny na ruch do przodu, odpychając śruby. Jeśli skrzynia biegów jest za mała, maszyna utknie lub wzrośnie. Falowanie prowadzi do nierównej gęstości profili i ogromnych ilości złomu. Układ napędowy musi pokonać ogromne tarcie generowane przez mączkę drzewną.
Oceniając sprzęt, sprawdź łożyska oporowe. Standardowe łożyska rozbiją się pod przeciwciśnieniem WPC. Należy określić wytrzymałe łożyska tandemowe wzdłużne zaprojektowane specjalnie do wytłaczania o wysokim oporze. Wybierz przekładnie o wysokim momencie obrotowym, które są w stanie wytrzymać ciągłe duże obciążenia. Zespół silnika i przekładni musi pracować nieprzerwanie, bez przegrzania. Zapewnia to stabilną, stałą wydajność w długich seriach produkcyjnych. Wdrożyć dedykowane układy chłodzenia oleju do skrzyni biegów. Syntetyczny olej przekładniowy o dużej lepkości musi przepływać przez zewnętrzny wymiennik ciepła, aby utrzymać optymalną temperaturę smarowania i zapobiec zużyciu zębów przekładni.
Wilgoć i lotne gazy zniszczą profil WPC. Standardowe wytłaczarki z pojedynczym otworem wentylacyjnym nie są w stanie usunąć wystarczającej ilości pary. Sama ilość gazu wytwarzanego przez nagrzane włókna drzewne przytłacza podstawowe systemy wentylacyjne.
Należy wykorzystać strefy odpowietrzające z podwójną próżnią na cylindrze wytłaczarki. Te agresywne systemy próżniowe usuwają wilgoć i substancje lotne, zanim materiał dotrze do głowicy matrycy. Pompy próżniowe z pierścieniem cieczowym o dużej wydajności zapewniają niezbędne ssanie. Gwarantuje to gęsty, solidny i pozbawiony pustych przestrzeni profil. Operatorzy muszą codziennie czyścić filtry próżniowe. Zatkane filtry zmniejszają ssanie, umożliwiając przedostawanie się wilgoci przez strefy wentylacyjne.
WPC wymaga precyzyjnej ochrony chemicznej. Do matrycy należy dodać środki przeciw termitom, grzybobójcze i stabilizatory UV. Podajnikom wolumetrycznym brakuje niezbędnej precyzji. Wdrożenie zautomatyzowanych grawimetrycznych systemów dozowania. Systemy te dokładnie odważają i mieszają dodatki, pokonując naturalną wrażliwość włókien drzewnych. Kontrola grawimetryczna gwarantuje, że każdy metr ościeżnicy zawiera dokładnie taki skład chemiczny, jaki jest wymagany do zapewnienia długotrwałej trwałości.
Porównanie dodatkowego sprzętu ujawnia wyraźne różnice. Głowica gwinciarska, stół kalibracyjny i zespoły tnące wymagają znacznych ulepszeń, aby poradzić sobie z gęstym materiałem kompozytowym.
Konstrukcja kanału przepływowego różni się całkowicie w przypadku obu materiałów. Czysty PVC stosunkowo łatwo przepływa przez złożone matryce. WPC wymaga usprawnionych kanałów matrycy o niskim oporze. Wszelkie martwe strefy w matrycy spowodują stagnację materiału. Stojący WPC pali się szybko, zakłócając przebieg wytłaczania. Inżynierowie zajmujący się narzędziami muszą zaprojektować matrycę ze stopniowymi kątami ściskania. Minimalizuje to naprężenia ścinające podczas kształtowania się materiału w ostateczny profil. Ponadto inżynierowie muszą uwzględnić pęcznienie matrycy. WPC rozszerza się inaczej niż czysty PVC po wyjściu z krawędzi matrycy. Wymiary oprzyrządowania muszą kompensować to rozszerzanie, aby uzyskać prawidłową ostateczną geometrię profilu.
Konfigurując niestandardową linię do wytłaczania ościeżnic , należy wziąć pod uwagę możliwości współwytłaczania. Jest to krytyczna aktualizacja dla WPC. Zastosowanie matrycy do współwytłaczania ABA lub A/B umożliwia nałożenie zewnętrznej warstwy wierzchniej z czystego PVC lub ASA. Ta cienka powłoka zewnętrzna całkowicie otacza rdzeń WPC. Uszczelnia włókna drewna przed wilgocią, poprawia odporność na warunki atmosferyczne i całkowicie neutralizuje ryzyko termitów. Współwytłaczanie umożliwia także producentom wykorzystanie w rdzeniu materiałów pochodzących z recyklingu, przy jednoczesnym zachowaniu najwyższej jakości wykończenia powierzchni.
Czasy chłodzenia różnią się drastycznie. WPC charakteryzuje się znacznie większą masą i gęstością niż puste w środku profile PCV. Kompozyt drzewny znacznie dłużej zatrzymuje ciepło. Działa jak bateria termiczna, utrzymując ciepło wewnętrzne długo po tym, jak powierzchnia wydaje się chłodna.
Standardowe stoły chłodnicze nie są w stanie wystarczająco szybko odprowadzać ciepła. Dedykowana maszyna do profili drzwiowych WPC wymaga dłuższych, wytrzymałych stołów do kalibracji próżniowej ze stali nierdzewnej. Tabele te często rozciągają się na 8 do 12 metrów. Wydłużone chłodzenie zapobiega wypaczeniu po wytłaczaniu. Dzięki temu ciężka ościeżnica pozostaje idealnie pionowa i stabilna wymiarowo podczas montażu. Woda chłodząca musi przepływać burzliwie przez bloki kalibracyjne. Przepływ turbulentny odprowadza ciepło znacznie szybciej niż przepływ laminarny. Systemy wody lodowej są obowiązkowe w przypadku szybkiej produkcji WPC.
Operatorzy muszą stale monitorować manometry podciśnienia znajdujące się na stole kalibracyjnym. Jeśli podciśnienie spadnie, profil odsunie się od bloków formatujących, co spowoduje powstanie zbyt małych wymiarów. Temperatura wody wprowadzanej do tabeli kalibracyjnej powinna mieścić się w przedziale od 15°C do 20°C. Cieplejsza woda nie wiąże wystarczająco szybko powłoki profilu, natomiast zbyt zimna woda może wywołać szok termiczny, prowadzący do wewnętrznych pęknięć naprężeniowych w matrycy WPC.
Wymagania dotyczące przyczepności rosną wraz z wagą produktu. Profile WPC są ciężkie i gęste. Standardowe jednostki odciągowe będą się ślizgać, powodując zarysowania powierzchni i różnice wymiarowe. Potrzebujesz wytrzymałych zespołów odciągowych gąsienicowych o dużej sile zwarcia. Gumowe podkładki muszą mocno trzymać profil, nie zgniatając go. Silniki napędzane serwo zapewniają precyzyjną kontrolę prędkości, eliminując wahania napięcia.
Zespół odciągowy musi być także wyposażony w niezależne regulatory ciśnienia dla górnych i dolnych gąsienic. Zapobiega to zgniataniu przez gąsienice pustych sekcji ościeżnicy, przy jednoczesnym zachowaniu wystarczającej przyczepności do ciągnięcia ciężkich, pełnych sekcji. Ponadto piła tnąca musi wykorzystywać pneumatyczny system mocowania, który dokładnie dopasowuje się do konturu profilu. Jeżeli zacisk wywiera nierównomierny nacisk, brzeszczot się zablokuje, powodując postrzępione cięcie i potencjalne uszkodzenie silnika tnącego.
Udoskonalenia wymaga również technologia cięcia. Standardowe piły borykają się z gęstą matrycą drewniano-plastikową. Często wyszczerbiają krawędzie profili lub spalają materiał na skutek nadmiernego tarcia. Przejście na wytrzymałe, zbierające pył piły. Wyposaż te piły w najwyższej jakości ostrza z węglikami spiekanymi, zaprojektowane specjalnie do kompozytów. Wózek piły musi poruszać się synchronicznie z prędkością wytłaczania. Gwarantuje to idealnie kwadratowe cięcie, które jest niezbędne przy montażu szczelnych połączeń ościeżnic.
Część | Standardowe wytłaczanie PCV | Wymagania dotyczące wytłaczania WPC |
|---|---|---|
Współczynnik kompresji śruby | Wysoka (generuje ciepło ścinające) | Niski (zapobiega spalaniu włókien) |
Metalurgia | Standardowa stal azotowana | Bimetaliczny / węglik wolframu |
Moment obrotowy skrzyni biegów | Standardowa pojemność | Wyjątkowo duża pojemność |
Układ odgazowujący | Pojedynczy otwór próżniowy | Podwójne odpowietrzanie próżniowe |
Długość stołu chłodzącego | Standardowy (4-6 metrów) | Rozszerzony (8-12 metrów) |
Przyczepność do odciągania | Standardowa siła mocowania | Wysoka siła mocowania (duże obciążenia) |
Zanim materiał dotrze do wytłaczarki, o powodzeniu całej serii decyduje faza przygotowania. WPC wymaga wysoce kontrolowanego środowiska mieszania.
Suszenie proszku drzewnego: Surowa mączka drzewna zawiera do 8% wilgoci. Materiał należy suszyć w dedykowanej suszarce obrotowej, aż zawartość wilgoci spadnie poniżej 1%. Niespełnienie tego warunku spowoduje przeciążenie układu próżniowego wytłaczarki.
Faza mieszania na gorąco: Przenieść suszony proszek drzewny, żywicę PCV i dodatki do wysokoobrotowego gorącego mieszalnika. Tarcie generowane przez łopatki mieszające podnosi temperaturę do około 115°C do 120°C. Ciepło to aktywuje środki sprzęgające, zapewniając, że tworzywo sztuczne skutecznie otacza włókna drewna.
Faza mieszania na zimno: Natychmiast wylej gorącą mieszankę do mieszalnika chłodzącego. Przed przechowywaniem materiał musi ostygnąć do temperatury od 40°C do 45°C. Jeśli pominiesz ten krok, ciepło resztkowe spowoduje aglomerację i rozkład masy w silosie magazynowym.
Okres dojrzewania: Pozostawić zmieszaną mieszankę w silosie na 12 do 24 godzin. Ten okres spoczynku umożliwia stabilizację dodatków i zapewnia równomierny rozkład wilgoci w całej partii.
Wykorzystanie przemiału: Jeśli planujesz ponownie wykorzystać złom, musisz go przetworzyć w dedykowanej kruszarce i młynie. Przemiał należy przefiltrować przez sito wibracyjne w celu zapewnienia jednolitej wielkości cząstek przed ponownym wprowadzeniem go do fazy mieszania w maksymalnym stosunku 15%.
Eksploatacja maszyny do wytłaczania profili PCV z materiałami WPC wiąże się z poważnym ryzykiem operacyjnym. Proaktywne łagodzenie zapewnia stałą produkcję i chroni Twoją inwestycję kapitałową. Ignorowanie tych zagrożeń prowadzi do katastrofalnych w skutkach awarii sprzętu.
Włókna drzewne pełnią rolę środka ściernego wewnątrz wytłaczarki. To szybko niszczy standardowe śruby. Nawiąż współpracę z niezawodnym producentem maszyn do wytłaczania profili . Żądaj weryfikowalnych danych metalurgicznych dla swoich śrub i beczek. Wdrażaj rygorystyczne harmonogramy konserwacji zapobiegawczej. Regularnie sprawdzaj zwoje śrubowe pod kątem zużycia. Zmierz luz pomiędzy śrubą a ścianką lufy. Nadmierny luz zmniejsza wydajność pompowania i wydłuża czas przebywania, co prowadzi do degradacji materiału.
Stopy o wysokiej lepkości często powodują gwałtowne wzrosty wytłaczarki. Powoduje to faliste profile i niespójne wymiary. Zapewnij dokładne dozowanie grawimetryczne wszystkich surowców. Wykorzystaj zaawansowane systemy PLC (programowalny sterownik logiczny). Sterownik PLC musi idealnie zsynchronizować prędkość obrotową wytłaczarki z prędkością odciągania. Sterowanie w zamkniętej pętli eliminuje przepięcia. Stale monitoruj przetworniki ciśnienia stopu. Nagłe skoki ciśnienia stopu wskazują na zablokowaną matrycę lub zdegradowany materiał.
Wilgoć i słaba homogenizacja stopu niszczą atrakcyjność wizualną ościeżnicy. Zoptymalizuj zawartość wilgoci w mieszance surowców. Wilgoć powinna utrzymywać się na poziomie poniżej 1%, zanim dostanie się do zbiornika. Aby prawidłowo przygotować suchą mieszankę, należy stosować szybkoobrotowe gorące mieszalniki, a następnie zimne mieszalniki chłodzące. Utrzymuj ścisłą kontrolę temperatury we wszystkich strefach matrycy. Rozważ zamknięcie metodą współwytłaczania, aby zagwarantować nieskazitelne, odporne na warunki atmosferyczne wykończenie. Zakryty profil ukrywa drobne niedoskonałości wewnętrzne i zapewnia estetykę najwyższej jakości.
Nawet dysponując sprzętem najwyższej klasy, operatorzy staną przed wyzwaniami związanymi z przetwarzaniem. Wczesne rozpoznanie objawów zapobiega powstawaniu masowego złomu.
Tygrysie paski na powierzchni: Ta wada wizualna zwykle wskazuje na nierówny przepływ stopu lub lokalne wahania temperatury w głowicy matrycy. Sprawdź opaski grzejne na matrycy i upewnij się, że ciśnienie stopu pozostaje stabilne.
Rozdarcie krawędzi: Jeśli krawędzie profilu ościeżnicy wyglądają na postrzępione, prędkość odciągania może być większa niż wydajność wytłaczarki. Alternatywnie temperatura krawędzi matrycy może być zbyt niska, co powoduje wciąganie materiału.
Wewnętrzne puste przestrzenie: Kiedy przycinasz profil i widzisz pęcherzyki wewnątrz rdzenia, oznacza to, że system odgazowywania próżniowego nie działa. Sprawdź poziom wody w pompie próżniowej, wyczyść otwory wentylacyjne beczki i sprawdź zawartość wilgoci w surowcu.
Wypaczenie profilu po wytłaczaniu: Jeśli rama wygina się po opuszczeniu piły tnącej, proces chłodzenia jest nierówny. Wyreguluj przepływ wody w tabeli kalibracyjnej, aby zapewnić równomierne chłodzenie ze wszystkich stron profilu.
Nagromadzenie się matrycy (broda): Materiał gromadzący się na wyjściu z matrycy wskazuje na słabą dyspersję smarów lub nadmierną temperaturę stopu. Operatorzy muszą natychmiast oczyścić krawędź matrycy za pomocą mosiężnych narzędzi, aby zapobiec oderwaniu się osadu i osadzeniu się w powierzchni profilu.
Sprawdź swoją obecną powierzchnię produkcyjną, aby upewnić się, że możesz pomieścić rozszerzone stoły kalibracji próżniowej o długości od 8 do 12 metrów wymagane do chłodzenia WPC.
Przed podpisaniem jakichkolwiek umów zakupowych poproś potencjalnych dostawców maszyn o weryfikowalne dane metalurgiczne i specyfikacje łożysk wzdłużnych.
Przeprowadź test pilotażowy, używając dokładnie swojej receptury drewna i plastiku na linii testowej producenta, aby sprawdzić stabilność ciśnienia stopu i wykończenie powierzchni.
Zmodernizuj swoje systemy transportu surowców, włączając suszarki obrotowe o dużej wydajności i grawimetryczne jednostki dozujące, aby ściśle kontrolować wilgotność i proporcje dodatków.
Odpowiedź: Technicznie możliwe w przypadku bardzo niskich proporcji włókien drzewnych, ale zdecydowanie odradzane. Standardowym maszynom PCW brakuje niezbędnego momentu obrotowego, odporności na zużycie i możliwości odgazowania. Próba tego prowadzi do szybkiej awarii sprzętu, gwałtownych wzrostów i niskiej jakości produktu.
Odp.: Idealna jest stożkowa lub równoległa konstrukcja dwuślimakowa o niskim stopniu sprężania. Taka geometria minimalizuje ciepło ścinające, zapobiegając spalaniu się włókien drewna. Śruby muszą być również wyposażone w powłoki bimetaliczne odporne na silne zużycie ścierne.
Odp.: Profile WPC mają znacznie większą masę i gęstość niż standardowe puste profile PCV. Kompozyt drewno-plastik znacznie dłużej zatrzymuje ciepło. Aby powoli odprowadzać to ciepło, zapobiegając wypaczeniu po wytłaczaniu, konieczne są rozszerzone tabele kalibracji próżniowej.
Odp.: Chociaż WPC jest wysoce wodoodporny, zawartość drewna powoduje łagodną podatność na termity. Do mieszanki surowców należy dodać określone środki przeciw termitom i grzybobójcom za pomocą podajników grawimetrycznych. Alternatywnie, w celu uszczelnienia rdzenia można zastosować warstwę przykrywającą z czystego PVC lub ASA.
Odp.: Wilgoć jest głównym winowajcą. Włókna drzewne są wysoce higroskopijne. Jeśli surowiec zawiera nadmierną wilgoć, pod ciśnieniem wytłaczania zamienia się w parę. Należy wstępnie wysuszyć materiały i zastosować odpowietrzenie lufy z podwójną próżnią, aby wydobyć lotne gazy.
Odpowiedź: Nie jest to ściśle obowiązkowe, ale jest wysoce zalecane w przypadku rynków premium. Współwytłaczanie nakłada ochronną warstwę zewnętrzną na rdzeń WPC. Zwiększa to odporność na warunki atmosferyczne, poprawia wykończenie powierzchni i całkowicie eliminuje ryzyko wnikania wilgoci lub uszkodzenia przez szkodniki.


