
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-23 Źródło:Ta strona


Uszczelki drzwi lodówki pełnią bardzo specyficzną funkcję mechaniczną. Utrzymują sprawność cieplną, blokują kondensację i zapewniają zgodność urządzeń z rygorystycznymi normami energetycznymi. Produkcja tych uszczelek na dużą skalę stwarza wyraźne przeszkody produkcyjne. Kierownicy zakładów muszą zachować ścisłe tolerancje wymiarowe, radząc sobie ze skurczem polimeru. Jeśli profil wypaczy się podczas chłodzenia, użytkownik końcowy będzie miał do czynienia z trwałymi zmarszczkami i brakiem ssania. Włączenie pasków magnetycznych bezpośrednio do przepływu pracy bez spowalniania prędkości odciągu stanowi kolejny poziom trudności. Pokonanie wysokiego wskaźnika złomowania i niespójnej geometrii oznacza rezygnację z typowego sprzętu do przetwarzania tworzyw sztucznych. Obiekty wymagają specjalistycznej maszyny do wytłaczania uszczelek drzwi lodówek . Sprzęt ten zapewnia precyzyjną regulację termiczną i kontrolę mechaniczną wymaganą do spójnego wytłaczania złożonych, wielokomorowych profili.
Wszechstronność materiałów jest obowiązkowa: Nowoczesna produkcja wymaga sprzętu zdolnego do obróbki wielu polimerów, co sprawia, że elastyczna linia do wytłaczania profili uszczelniających PVC TPU TPE ma kluczowe znaczenie dla dostosowania się do wymagań rynku.
Precyzja decyduje o wydajności: Najważniejszą zmienną wpływającą na rentowność produkcji uszczelek jest proces kalibracji i chłodzenia, który zapobiega deformacji profilu, eliminuje zmarszczki powierzchniowe i zapewnia hermetyczne uszczelnienia urządzenia.
Automatyzacja obniża koszty operacyjne: Zintegrowanie wstawiania pasków magnetycznych na linii, automatycznego cięcia i spawania bezpośrednio z linią wytłaczania drastycznie zmniejsza koszty pracy i wąskie gardła montażowe.
Wybór dostawcy to partnerstwo: wybór producenta maszyny do wytłaczania profili musi opierać się na wsparciu posprzedażowym, możliwościach dostosowywania narzędzi i sprawdzonych protokołach testów akceptacji fabrycznej (FAT).
Skuteczne wytłaczanie zaczyna się od ścisłego określenia wymagań produktu końcowego. Uszczelnienia lodówek działają w trudnych warunkach. Muszą zachować elastyczność w temperaturach spadających poniżej -20°C w zastosowaniach w zamrażarkach. Wymagają dużej odporności chemicznej, aby wytrzymać agresywne środki czyszczące, kwasy spożywcze i oleje. Szczelna kompresja nie podlega negocjacjom w zakresie wskaźników efektywności energetycznej. Integralność strukturalna warunkuje odpowiednią przyczepność magnetyczną. Jeśli profil zapadnie się lub wypaczy podczas wytłaczania, magnes wewnętrzny nie będzie przylegał równo do stalowej ramy urządzenia. Powoduje to powstawanie mikroszczelin prowadzących do wycieków powietrza, szybkiego gromadzenia się szronu i przepracowania sprężarek.
Wybór odpowiedniego polimeru wpływa na konstrukcję ślimaka wytłaczarki, profile grzewcze i długość łaźni chłodzącej. Należy zrównoważyć koszty surowców z długoterminową wydajnością w terenie.
Miękkie PCV: Polichlorek winylu pozostaje tradycyjnym wyborem. Zapewnia wyjątkową opłacalność i wysoce niezawodne spawanie podczas końcowego montażu ramy pod kątem 45 stopni. Jednakże migracja plastyfikatora z biegiem czasu powoduje, że uszczelki PCV sztywnieją, odbarwiają się i pękają. Przepisy środowiskowe dotyczące jego produkcji i utylizacji w dalszym ciągu popychają producentów w kierunku czystszych alternatyw.
TPE/TPU: Przemysł zmierza w kierunku elastomerów termoplastycznych (TPE) i poliuretanów (TPU). Materiały te zapewniają doskonałą elastyczność w niskich temperaturach i doskonały odzysk po kompresji. W pełni nadają się do recyklingu i nie wydzielają toksycznych produktów ubocznych podczas przetwarzania. Zachowują swoją elastyczną pamięć znacznie dłużej niż PCV, zapewniając szczelność przez cały cykl życia urządzenia.
Rodzaj materiału | Elastyczność w niskich temperaturach | Odzyskiwanie zestawu kompresji | Spawalność | Aplikacja podstawowa |
|---|---|---|---|---|
Miękkie PCV | Umiarkowany | Przeciętny | Doskonały | Budżetowe mieszkania mieszkalne |
TPE | Wysoki | Doskonały | Dobry (wymaga specjalnego oprzyrządowania) | Nowoczesne, ekologiczne urządzenia |
TPU | Bardzo wysoki | Wybitny | Dobry | Chłodnictwo komercyjne o dużej wytrzymałości |
Proces wytłaczania musi uwzględniać różne metody instalacji podyktowane projektem urządzenia. Każda geometria wymaga zupełnie innych konstrukcji matryc i narzędzi kalibracyjnych.
Uszczelki wciskane typu Dart: Powszechne w mieszkaniach. Uszczelka ma sztywny lub półsztywny grzbiet w kształcie strzałki, który wciska się w wstępnie wyfrezowany rowek w plastikowej wykładzinie drzwi.
Profile U-Channel: Stosowane w komercyjnych jednostkach o dużej wytrzymałości. Uszczelka owija się wokół krawędzi panelu drzwi ze stali nierdzewnej, co wymaga ścisłego dopasowania.
Ukryte szyny przykręcane: Starsze lub specjalistyczne konstrukcje, w których uszczelka jest mechanicznie mocowana do drzwi pod ukrytą klapą.
Wydrążony mieszek uszczelki musi łatwo się ściskać, gdy drzwi się zamykają, ale natychmiast odskakiwać po otwarciu. Osiągnięcie tego dynamicznego ruchu wymaga precyzyjnej kontroli grubości ścianki, często z tolerancją 0,1 milimetra podczas wytłaczania.
Wiele nowoczesnych uszczelek wykorzystuje technologię współwytłaczania. Obejmuje to wytłaczanie sztywnego grzbietu (często o twardości Shore"a D) do montażu drzwi obok miękkiego, elastycznego mieszka (o twardości Shore"a A) dla samej uszczelki. Nie można tego osiągnąć za pomocą jednej wytłaczarki. Wymaga wyspecjalizowanych wielowarstwowych głowic matrycowych zasilanych przez zsynchronizowane konfiguracje wielu wytłaczarek. Sztywny materiał zapewnia strukturalną przyczepność niezbędną do utrzymania się w prowadnicy drzwi, podczas gdy miękki materiał zapewnia hermetyczną poduszkę. Zanim rozpocznie się chłodzenie, wiązanie termiczne pomiędzy tymi dwoma odrębnymi strumieniami polimeru musi nastąpić płynnie w głowicy matrycy pod wysokim ciśnieniem.
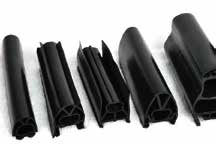
Proces rozpoczyna się na etapie obsługi materiału. Grawimetryczne jednostki dozujące zapewniają precyzyjne mieszanie żywicy pierwotnej, przemiału i przedmieszki barwnej, zanim polimer dostanie się do gardzieli zasilającej. Wewnątrz lufy obracająca się śruba przecina i topi plastik. Kontrola temperatury w strefach beczki jest krytyczna. Jeśli temperatura stopu jest zbyt niska, materiał nie będzie płynął prawidłowo, powodując wysokie ciśnienie spadkowe. Jeśli jest zbyt wysoka, polimer ulega degradacji, co prowadzi do śladów przypaleń i utraty właściwości fizycznych. Konstrukcja ślimaka – w szczególności stopień sprężania i głębokość lotu – musi być dostosowana do konkretnego przetwarzanego materiału, aby zapewnić jednorodny stop bez nadmiernego nagrzewania przy ścinaniu.
Stopiony polimer jest przetłaczany przez niestandardowe oprzyrządowanie zwane matrycą wytłaczającą. Kształtuje to skomplikowany, wielokomorowy przekrój poprzeczny uszczelki lodówki. Konstrukcja matrycy opiera się na wysoce wyspecjalizowanej dynamice płynów. Inżynierowie muszą uwzględnić pęcznienie matrycy, czyli tendencję polimeru do rozszerzania się po wyjściu z restrykcyjnego oprzyrządowania. Wewnętrzne kanały przepływu (długość styku) matrycy muszą idealnie równoważyć prędkość materiału. Jeśli polimer przepływa szybciej po grubszej części grzbietu niż po cienkiej części mieszka, profil wypaczy się i skręci natychmiast po wyjściu z matrycy.
Jest to najbardziej wrażliwe przejście w całym procesie. Profil przesuwa się z gorącej matrycy do zbiorników chłodzących zimną wodą. Tabele próżniowe zapobiegają zapadaniu się pustych komór uszczelki podczas krzepnięcia polimeru. Podciśnienie przyciąga zewnętrzną powłokę profilu do bloków kalibracyjnych z mosiądzu lub stali nierdzewnej. Tymczasem burzliwa, lodowa woda usuwa ciepło. Jeśli chłodzenie jest nierównomierne, w matrycy polimerowej narastają naprężenia wewnętrzne, co prowadzi do trwałego odkształcenia i skurczu w ciągu kilku godzin po nawinięciu lub pocięciu produktu.
Gdy profil zostanie schłodzony i stabilny wymiarowo, przejmują dalsze procesy. Zautomatyzowane mechanizmy wkładania podają ciągły pasek magnetyczny bezpośrednio do wyznaczonej komory uszczelki. Precyzyjne zespoły odciągowe wykorzystują specjalistyczne pasy gumowe do ciągnięcia profilu ze stałą prędkością. Naprężenie rozciągające musi być idealnie skalibrowane, aby zapobiec rozciąganiu ciepłego polimeru. Wreszcie, zautomatyzowane jednostki tnące napędzane serwomechanizmem tną ciągły profil na dokładne długości wymagane do montażu ościeżnicy, zapewniając czyste, prostokątne cięcia podczas dalszego spawania.
Nowoczesna produkcja opiera się na zautomatyzowanych systemach kontroli optycznej i mikrometrach laserowych. Czujniki te weryfikują wymiary profili i integralność konstrukcji w czasie rzeczywistym. Sprawdzają prawidłowe osadzenie paska magnetycznego, prawidłową grubość ścianki i całkowitą szerokość profilu. Zapewnienie, że produkt końcowy spełnia dokładne specyfikacje, oznacza, że przejdzie on testy szczelności na poziomie konsumenckim. Kierownicy zakładów chcą uniknąć sytuacji, w których użytkownicy końcowi muszą używać wrzącej wody lub suszarki do włosów, aby naprawić wypaczone uszczelki, które nie pasują do ramy urządzenia.
Standardowe przetwarzanie miękkiego PVC zazwyczaj opiera się na wytłaczarkach jednoślimakowych o stosunku długości do średnicy (L/D) wynoszącym 24:1 lub 28:1. Są one wyposażone w głęboko wpuszczane śruby zoptymalizowane pod kątem wrażliwości PCV na ciepło. Jednakże przetwarzanie zaawansowanych elastomerów wymaga wysoce wydajnej maszyny do wytłaczania pasków uszczelniających TPE . Maszyny te wyposażone są w ślimaki barierowe zaprojektowane tak, aby zapewnić całkowite stopienie elastomeru bez stagnacji materiału. Wymagają również przekładni o wyższym momencie obrotowym i solidniejszych systemów ogrzewania beczek, aby wytrzymać wyższe temperatury przetwarzania TPE i TPU.
Wielowarstwowe głowice gwinciarskie to złożone elementy inżynierii. Umożliwiają jednoczesne wytłaczanie różnych twardości materiałów. Można połączyć podstawę z twardego PCV z mieszkiem z miękkiego TPE. Oprzyrządowanie wykorzystuje dystrybutory bloków Y do zarządzania dwoma różnymi strumieniami stopu, łącząc je tuż przed wyjściem z matrycy. Kanały przepływowe muszą być dokładnie wypolerowane, aby zapobiec zawieszaniu się i degradacji materiału. Funkcje szybkiej wymiany tych głowic gwinciarskich oszczędzają godziny przestojów podczas zmiany produktu, umożliwiając operatorom wymianę płyt profilowych bez demontażu całego zespołu matrycy.
Linia ciągła jest tak szybka, jak jej najwolniejszy element. Zsynchronizowane jednostki odciągowe wykorzystują gąsienice do delikatnego, ale pewnego chwytania profilu, zapobiegając zgnieceniu pustych komór. Inline systemy wykrawania i nacinania przygotowują uszczelkę do końcowego montażu, wycinając określone sekcje, w których uszczelka będzie się zaginać w rogach. Wreszcie, maszyny do zgrzewania narożników pod kątem 45 stopni w trybie offline przekształcają wycięte profile w gotowe, szczelne ościeżnice drzwiowe. Zintegrowanie etapów wprowadzania magnetycznego i cięcia bezpośrednio z linią wytłaczania maksymalizuje wydajność i minimalizuje uszkodzenia podczas obsługi.
Producenci często produkują tysiące różnych modeli uszczelek OEM i nieoryginalnych. Wymaga to linii do wytłaczania profili uszczelniających PVC TPU TPE , która jest w stanie obsłużyć szybkie zmiany. Potrzebujesz sprzętu obsługującego narzędzia szybkiej wymiany zarówno do komercyjnych urządzeń chłodniczych, jak i do jednostek mieszkalnych. Maszyna zamknięta w jednym typie profilu lub materiale szybko stanie się wąskim gardłem w zróżnicowanym zakładzie produkcyjnym. Poszukaj modułowych tabel kalibracyjnych, które umożliwiają operatorom wymianę bloków podciśnieniowych w ciągu kilku minut, a nie godzin.
Prędkość linii jest zazwyczaj mierzona w metrach na minutę. Chociaż wysokie prędkości (15-25 m/min) zwiększają wydajność, zwiększają również ryzyko niestabilności wymiarowej. Wyższe prędkości wymagają wykładniczo wydajniejszych systemów chłodzenia. Jeśli zbyt szybko przepchniesz profil przez kąpiel wodną, rdzeń pozostanie gorący. Prowadzi to do skurczu po wytłaczaniu po zapakowaniu produktu. Ocena maszyny oznacza znalezienie optymalnej równowagi pomiędzy maksymalną wydajnością a jakością bez wad, często wymagając rozbudowanych zbiorników chłodzących lub wtórnych kąpieli chłodzących.
Utrzymanie grubości ścianek i geometrii profili wymaga zaawansowanych systemów sterowania. Programowalne sterowniki logiczne (PLC) zarządzają każdą strefą grzania, przetwornikiem ciśnienia stopu i prędkością silnika. Wbudowane mikrometry laserowe zapewniają sprzężenie zwrotne w zamkniętej pętli. Jeżeli grubość profilu odbiega nawet o ułamek milimetra, system automatycznie dostosowuje prędkość odciągu lub obroty wytłaczarki, aby to skorygować. Eliminuje to konieczność ręcznej regulacji przez operatora i zapewnia stałą jakość na różnych zmianach.
Wytłaczanie jest procesem energochłonnym. Należy przeanalizować zużycie energii przez strefy grzewcze, pompy próżniowe i urządzenia chłodnicze. Nowoczesne silniki z serwonapędem znacznie zmniejszają długoterminowe koszty operacyjne w porównaniu ze starszymi napędami AC lub DC. Izolowane grzejniki beczkowe zapobiegają również utracie ciepła, kierując energię do polimeru, a nie do powietrza fabrycznego. Przetwornice częstotliwości (VFD) w pompach próżniowych zapewniają, że pobierają one tylko moc niezbędną do utrzymania wymaganego poziomu podciśnienia, co dodatkowo zmniejsza zużycie energii elektrycznej.
Skurcz polimeru po wytłaczaniu jest nieuniknioną rzeczywistością. W miarę ochładzania się tworzywa sztucznego łańcuchy molekularne kurczą się. Jeśli tego nie zrobimy, uszczelka skurczy się i wypadnie z ościeżnicy. Strategie łagodzące skupiają się na zoptymalizowanych temperaturach kąpieli chłodzącej i wydłużonych strefach wyżarzania. Konieczna jest także kalibracja odciągu bez naprężeń. Jeśli odciąganie zbyt mocno pociągnie za profil, gdy jest jeszcze ciepły, powoduje to sztuczne rozciągnięcie. Gdy profil wreszcie ostygnie, zatrzaskuje się z powrotem, w wyniku czego uszczelka jest za krótka w stosunku do ościeżnicy.
Nierównomierne chłodzenie lub niewłaściwa kalibracja próżni powoduje trwałe zmarszczki w mieszkach. Zmarszczki te tworzą szczeliny pomiędzy drzwiami a korpusem urządzenia. Prowadzi to do uszkodzeń uszczelek drzwi, kondensacji i wysokiego wskaźnika roszczeń gwarancyjnych. Zapewnienie stałego przepływu wody i stabilnego ciśnienia podciśnienia w zbiorniku kalibracyjnym to jedyny sposób na uzyskanie idealnie gładkiego, hermetycznego uszczelnienia. Operatorzy muszą regularnie sprawdzać szczeliny próżniowe w blokach kalibracyjnych, aby upewnić się, że nie są zatkane pozostałościami polimeru lub osadami twardej wody.
W przypadku zakładów korzystających z niestandardowej linii do wytłaczania uszczelek przestoje stanowią ogromne ryzyko. Wymiana matryc i kalibratorów dla różnych modeli urządzeń może zająć wiele godzin, jeśli sprzęt jest źle zaprojektowany. Należy szukać maszyn wyposażonych w szybkozłączki, łatwo dostępne kolektory wodne i modułowe przyłącza próżniowe. Stosowanie zasad jednominutowej wymiany matryc (SMED) i wykorzystanie dobrze zaprojektowanych maszyn skraca czas wymiany z godzin do minut, drastycznie poprawiając ogólną efektywność sprzętu.
Obsługa linii do wytłaczania taśm uszczelniających wymaga specjalistycznej wiedzy. Operatorzy muszą wiedzieć, jak rozwiązywać problemy związane z pęcznieniem matrycy, brakiem równowagi przepływu i wahaniami podciśnienia. Niezbędne jest solidne szkolenie dostawców. Protokoły konserwacji muszą obejmować regularne czyszczenie głowicy matrycy, aby zapobiec powstawaniu smug na powierzchni przez zdegradowany materiał. Pompy próżniowe i filtry wody również wymagają rygorystycznych harmonogramów konserwacji, aby zapewnić stałą wydajność chłodzenia i zapobiec nieoczekiwanym przestojom linii.
Powszechna wada | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
Zmarszczki powierzchniowe | Niewystarczające podciśnienie w bloku kalibracyjnym | Wyczyść szczeliny próżniowe; zwiększyć ciśnienie pompy |
Skurcz profilu | Nadmierne napięcie podczas odciągania | Zmniejsz prędkość odciągu; sprawdź temperaturę wody chłodzącej |
Słaba przyczepność magnetyczna | Ściana komory jest zbyt gruba lub wypaczona | Wyreguluj śruby matrycy, aby zrównoważyć przepływ polimeru |
Spalić ślady | Zastój materiału w głowicy matrycy | Niższe temperatury w strefie; czyste kanały matrycy |
Twoja ocena musi koncentrować się na minimalizacji nieplanowanych przestojów. Oceń łańcuch dostaw wybranego producenta maszyn do wytłaczania profili . Krytyczne komponenty, takie jak śruby, cylindry, taśmy grzejne i specjalistyczne moduły PLC, muszą być łatwo dostępne. Jeśli dysk ulegnie awarii, konieczna jest natychmiastowa wysyłka zamiennika. Brak lokalnego wsparcia, możliwości zdalnej diagnostyki lub opóźnione części zamienne mogą sparaliżować linię produkcyjną na tygodnie, powodując przekroczenie terminów dostaw do producentów OEM urządzeń.
Najlepsi dostawcy maszyn robią więcej, niż tylko budują wytłaczarki. Projektują i testują niestandardowe matryce we własnym zakresie przed wysyłką sprzętu. Oceń możliwości badawczo-rozwojowe dostawcy. Czy mogą wykonać rysunek CAD nowego profilu uszczelki, uruchomić oprogramowanie do symulacji przepływu i dostarczyć w pełni funkcjonalną matrycę? Ich zdolność do optymalizacji konstrukcji oprzyrządowania bezpośrednio wpływa na czas wprowadzenia na rynek nowych modeli urządzeń i zmniejsza ilość prób i błędów wymaganych w hali produkcyjnej.
Nigdy nie przyjmuj dostawy bez rygorystycznego FAT. Określ niepodlegające negocjacjom standardy, które musi spełnić Twoja nowa Obejmuje to ciągłe czasy pracy przy maksymalnych prędkościach znamionowych przez co najmniej 8 godzin. Musi także obejmować rygorystyczne maksymalne wartości złomu i weryfikację dokładności wymiarowej dla wielu typów profili. Zanim maszyna opuści zakład dostawcy, musi udowodnić, że jest w stanie bezbłędnie obsłużyć określone surowce. maszyna do uszczelek lodówek .
Przeprowadź audyt bieżącego poziomu złomu, aby zidentyfikować konkretne awarie chłodzenia, kalibracji lub skurczu na istniejących liniach.
Zdefiniuj wymaganą wydajność wyjściową w metrach na minutę, aby prawidłowo dobrać wielkość ślimaka wytłaczarki i zbiorników chłodzących.
Udokumentuj plan działania dotyczący materiałów, aby określić, czy potrzebujesz sprzętu zdolnego do przetwarzania zarówno PVC, jak i TPE.
Poproś o szczegółowe propozycje techniczne i możliwości symulacji przepływu narzędzi od wyspecjalizowanych producentów maszyn do wytłaczania.
Zaplanuj kompleksowy test akceptacji fabryki przy użyciu własnych surowców i pasków magnetycznych.
Odp.: Standardowe prędkości produkcyjne wahają się od 10 do 25 metrów na minutę. Dokładna stawka zależy w dużej mierze od wyboru materiału i złożoności profilu. Grubsze uszczelki komercyjne wymagają niższych prędkości, aby zapewnić odpowiednie chłodzenie, podczas gdy cieńsze profile mieszkaniowe mogą pracować znacznie szybciej.
Odp.: Tak, ale wymaga to specjalnej inżynierii. Należy zastosować wytłaczarkę o wszechstronnej konstrukcji ślimaka barierowego i precyzyjnych strefach kontroli temperatury. TPE na ogół wymaga innych szybkości ścinania i zarządzania temperaturą niż miękki PVC, aby zapobiec degradacji materiału.
Odp.: Niewłaściwe napięcie wytłaczania lub nierówne chłodzenie powoduje trwałe zmarszczki i sztywne plamy. Uniemożliwia to prawidłowe dociśnięcie uszczelki do ramy urządzenia. Konsumenci często próbują naprawić te uszkodzone uszczelki za pomocą wrzącej wody lub suszarki do włosów, co stanowi jedynie rozwiązanie tymczasowe.
Odp.: Pasek magnetyczny jest wkładany bezpośrednio po wyjściu profilu ze zbiorników chłodzących. Zautomatyzowany mechanizm rozwijania i podawania prowadzi elastyczny magnes do określonej pustej komory uszczelki, zanim osiągnie on końcowy etap cięcia.
Odp.: Głównymi winowajcami są nierówne chłodzenie, niewłaściwa kalibracja próżni lub nierówne napięcie odciągu. Jeśli podciśnienie nie utrzyma kształtu profilu przy blokach kalibracyjnych podczas stygnięcia tworzywa sztucznego, pusty mieszek zapadnie się i trwale pomarszczy się.
Odp.: Matryce należy czyścić podczas każdej większej zmiany materiału lub profilu. Regularna konserwacja zapobiega gromadzeniu się zdegradowanego polimeru, który powoduje powstawanie smug na powierzchni. Przy odpowiedniej pielęgnacji i nieściernym czyszczeniu wysokiej jakości stalowe matryce mogą przetrwać lata, zanim będą wymagały wymiany ze względu na zużycie.


