
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-09 Źródło:Ta strona


Zakup sprzętu do wytłaczania wiąże się z wysokimi nakładami kapitałowymi. Błędy techniczne występujące podczas tego procesu prowadzą do pogłębiających się strat. Grozi Ci marnowanie materiałów, nadmierne przestoje i odrzucone części. Przetwarzanie polimerów wrażliwych na temperaturę, takich jak PVC, wiąże się z nieodłącznymi wyzwaniami. Należy zrównoważyć wymagania dotyczące dużej przepustowości ze ścisłymi tolerancjami wymiarowymi. Wymagania dotyczące wykończenia powierzchni również wymagają precyzyjnej kontroli. PVC szybko ulega degradacji pod wpływem nadmiernego ciepła lub ścinania. To sprawia, że wybór sprzętu ma kluczowe znaczenie dla długoterminowej stabilności produkcji.
Ograniczanie tego ryzyka produkcyjnego wymaga rygorystycznej oceny technicznej. Należy analizować komponent linii wytłaczania po komponencie. Podstawowe specyfikacje wyjściowe nie mówią wszystkiego. Należy ocenić wcześniejsze systemy transportu materiałów i kontroli termicznej. Równie ważne są dalsze możliwości kalibracji i integracji. Dobrze zaprojektowana maszyna do wytłaczania profili PCV bezpośrednio uwzględnia te zmienne. Zapewnia infrastrukturę mechaniczną i cyfrową niezbędną do utrzymania produkcji na stałym poziomie.
Architektura ślimaka decyduje o kompatybilności materiałów: Przetwarzanie suchych mieszanek PVC wymaga specjalnych konfiguracji dwuślimakowych, aby kontrolować wrażliwość na ścinanie i zapobiegać degradacji materiału.
Sprzęt na dalszym etapie ma krytyczne znaczenie: wytłaczarka jedynie topi i wypycha plastik; ostateczna stabilność wymiarowa zależy całkowicie od precyzji systemów kalibracji próżniowej i chłodzenia.
Sterowanie w pętli zamkniętej zapobiega dryfowi: zaawansowane systemy PLC z zsynchronizowaną regulacją prędkości i wielostrefową regulacją temperatury nie podlegają negocjacjom, co pozwala zminimalizować ilość złomowań.
Weryfikacja dostawcy wykracza poza sprzedaż: Niezawodny producent maszyn do wytłaczania profili musi zapewnić weryfikowalne testy akceptacji fabrycznej (FAT), solidne szkolenie operatorów i dostępne części zamienne.
Wymagania dotyczące produktu końcowego określają specyfikacje Twojej maszyny. Nie można zmusić zwykłej wytłaczarki do wytwarzania profili architektonicznych o wysokiej tolerancji. Właściwości fizyczne produktu końcowego określają niezbędne właściwości mechaniczne. Przed dokonaniem oceny sprzętu należy zdefiniować te parametry. Niedostosowanie możliwości maszyny do wymagań produktu gwarantuje powstawanie wąskich gardeł w produkcji i niedopuszczalne ilości złomów.
Profile konstrukcyjne wymagają ścisłego przestrzegania tolerancji wymiarowych. Dopuszczalne granice odchyleń często mieszczą się w granicach +/- 0,1 milimetra. Wibracje maszyny mają bezpośredni wpływ na te wskaźniki. Nierównomierne ciśnienie stopu powoduje różnice w grubości ścianek. Sztywna rama maszyny pochłania drgania eksploatacyjne. Wysokiej jakości przekładnie utrzymują stały obrót śruby. Elementy te zapobiegają drganiom i zapewniają równomierne rozłożenie materiału. Stała grubość ścianki zapobiega uszkodzeniom konstrukcyjnym w ostatecznym zastosowaniu.
Wykończenie powierzchni zależy w dużym stopniu od jednorodności stopu. Projekt matrycy również odgrywa ważną rolę. Dobrze wymieszany stopiony polimer tworzy gładką, błyszczącą powierzchnię. Złe mieszanie prowadzi do matowych plam i linii przepływu. Właściwości mechaniczne, takie jak odporność na uderzenia, zależą od odpowiedniego stopienia. Wytłaczarka musi zastosować odpowiednią ilość energii ścinania. Zbyt małe ścinanie pozostawia niestopione cząstki. Zbyt duże ścinanie powoduje degradację łańcuchów polimerowych. Obydwa scenariusze pogarszają udarność profilu PCV.
Różne receptury PVC wymagają różnych konfiguracji maszyn. Przetwarzanie sztywnego PCV wymaga przekładni o wysokim momencie obrotowym i intensywnego chłodzenia beczki, aby zapobiec spaleniu. Elastyczny PVC opiera się na specjalistycznej kontroli naprężenia odciągu, aby zapobiec rozciąganiu. Wysoce wypełnione formuły stanowią wyjątkowe wyzwania. Wysoka zawartość węglanu wapnia zwiększa zużycie ścierne. Wymaga to specjalistycznej metalurgii śrub i beczek. Musisz dopasować projekt maszyny do konkretnego związku.
Przygotowanie materiału decyduje o stabilności wytłaczania. Polimer musi być jednorodny, zanim trafi do wytłaczarki. Niespójna gęstość nasypowa powoduje wzrost. Falowanie prowadzi do różnic wymiarowych w ostatecznym profilu. Urządzenia poprzedzające obsługują mieszanie, dozowanie i podawanie. Systemy te stanowią pierwszą linię obrony przed wadami jakościowymi. Nie można naprawić złego przygotowania materiału w dalszej części procesu.
Żywica PVC wymaga szybkiego ogrzewania ciernego. Proces ten otwiera cząsteczki PVC, umożliwiając im wchłonięcie dodatków, plastyfikatorów i stabilizatorów. Mieszalnik na gorąco osiąga to poprzez intensywne ścinanie mechaniczne. Późniejsze chłodzenie wodą jest obowiązkowe. Zimny mieszalnik szybko obniża temperaturę, aby zapobiec przedwczesnemu stopieniu i aglomeracji. Rezultatem jest jednolita, sypka sucha mieszanka, która stale podaje się do leja wytłaczarki.
Załaduj żywicę PVC i stabilizatory do gorącego mieszalnika.
Zastosuj tarcie przy dużej prędkości, aż wsad osiągnie temperaturę 120°C do 130°C.
Wlać gorącą mieszankę do mieszalnika chłodzącego.
Cyrkuluj schłodzoną wodę przez płaszcz mieszalnika chłodzącego, aż temperatura wsadu spadnie poniżej 40°C.
Rozładować stabilizowaną suchą mieszankę do silosu magazynowego w celu odpoczynku.
Zautomatyzowane systemy podawania zapobiegają mostkowaniu materiału. Podajniki ubytkowe mierzą dokładną masę materiału wchodzącego do maszyny. Dostosowują prędkość ślimaka pociągowego w czasie rzeczywistym. Zapewnia to stałą gęstość nasypową mieszanki. Stałe podawanie utrzymuje stałe ciśnienie stopu wewnątrz beczki. Podajniki wolumetryczne nie mogą uwzględniać zmian gęstości. Systemy grawimetryczne zapewniają precyzję wymaganą przy wytłaczaniu profili o wąskich tolerancjach.
Podstawowe elementy mechaniczne napędzają proces wytłaczania. Wytłaczarka topi, miesza i pompuje polimer. Architektura tych komponentów determinuje wydajność przetwarzania. Należy ocenić konstrukcję śrub, metalurgię i układy napędowe. Elementy te określają żywotność urządzenia. Narzucają także maksymalną możliwą do osiągnięcia przepustowość bez utraty jakości.
Stożkowe podwójne śruby szybko wytwarzają wysokie ciśnienie. Charakteryzują się krótszą lufą. Dzięki temu nadają się do dużych profili i rur. Skutecznie radzą sobie z wymaganiami o dużej wydajności. Jednakże równoległa wytłaczarka dwuślimakowa ma inne zalety. Równoległe śruby zapewniają doskonałe możliwości odpowietrzania. Zapewniają spójne, delikatne ścinanie wzdłuż dłuższej lufy. Dzięki temu idealnie nadają się do profili okiennych o dużej wydajności. Wytłaczarki jednoślimakowe na ogół nie nadają się do proszku PCV. Brakuje im wyporu wyporowego i generują nadmierne tarcie.
Funkcja | Stożkowa podwójna śruba | Równoległa podwójna śruba |
|---|---|---|
Długość lufy (stosunek L/D) | Krótszy (zazwyczaj 22:1 do 24:1) | Dłużej (zwykle 28:1 do 32:1) |
Wytwarzanie ciśnienia stopu | Wysoki i szybki | Stopniowe i konsekwentne |
Profil ścinania | Agresywny, dobry do ciężkich ścian | Delikatny, idealny do wrażliwych preparatów |
Skuteczność wentylacji | Umiarkowany | Znakomity, skutecznie usuwa wilgoć |
Obróbka PCW powoduje wydzielanie żrącego chloru. Wypełniacze ścierne, takie jak węglan wapnia, powodują poważne zużycie. W takich warunkach standardowe elementy stalowe szybko ulegają degradacji. Należy określić powłoki bimetaliczne lub stal azotowaną. Stopy węglika wolframu zapewniają doskonałą odporność na zużycie. Te zaawansowane technologie metalurgiczne wydłużają żywotność jednostki plastyfikującej. Zachowują krytyczny prześwit pomiędzy zwojami ślimaka a ścianą lufy. Luz ten ma kluczowe znaczenie dla wydajności pompowania.
Złożone matryce profilowe generują znaczne przeciwciśnienie. Układ napędowy musi pokonać ten opór. Potrzebujesz skrzyń biegów o wysokim momencie obrotowym i niskich obrotach. Zintegrowane łożyska wzdłużne przejmują obciążenie osiowe od śrub. Uszkodzone łożysko oporowe zniszczy skrzynię biegów. Silniki prądu przemiennego z przemiennikami częstotliwości (VFD) zapewniają precyzyjną kontrolę prędkości. Solidny układ napędowy zapewnia płynną pracę wytłaczarki profili PCV przy dużych obciążeniach.
Oprzyrządowanie kształtuje stopiony polimer przed kalibracją. Projekt matrycy wymaga skomplikowanej inżynierii. Wewnętrzne kanały przepływowe muszą równomiernie rozprowadzać stop. Nierówny przepływ powoduje wypaczenia i naprężenia wewnętrzne. Matryca musi równoważyć prędkość polimeru w całym przekroju profilu. Zła konstrukcja matrycy prowadzi do ciągłych problemów z dalszym przetwarzaniem.
Geometria matrycy musi uwzględniać zachowanie przepływu PVC. Stopione polimery wykazują właściwości lepkosprężyste. Pęcznieją po wyjściu z warg matrycy. Zjawisko to znane jest jako puchnięcie matrycy. Inżynierowie zajmujący się narzędziami muszą obliczyć to rozszerzenie. Wycinają matrycę nieco mniejszą niż pożądany ostateczny kształt. Dokładna geometria zależy od konkretnego składu PVC. Zmiany w mieszance wymagają dostosowania matrycy.
Matryce wielogniazdowe zapewniają wyższą przepustowość. Produkują dwa lub więcej profili jednocześnie. Maksymalizuje to wydajność dużej wytłaczarki. Komplikują one jednak kontrolę procesu. Równoważenie przepływu pomiędzy wieloma wnękami jest trudne. Matryce jednogniazdowe zapewniają łatwiejszą kontrolę procesu. Idealnie nadają się do skomplikowanych profili o grubych ściankach. Należy porównać wielkość produkcji ze złożonością operacyjną.
Współwytłaczanie dodaje dodatkową warstwę do profilu. Często wiąże się to z nałożeniem warstwy odpornej na warunki atmosferyczne ASA lub PMMA. Warstwa ta chroni rdzeń z PCV pochodzącego z recyklingu. Proces wymaga dodatkowej wytłaczarki. Matryce muszą płynnie łączyć dwa strumienie stopu. Temperatury i lepkości obu polimerów muszą być zgodne. Współwytłaczanie zmniejsza koszty materiałów, poprawiając jednocześnie właściwości zewnętrzne.
Dalsze komponenty bezpośrednio decydują o jakości produktu. Wytłaczarka wypycha jedynie stopiony plastik. System kalibracji zamraża wymiary. Wysokiej jakości linia do wytłaczania profili niestandardowych opiera się w dużej mierze na precyzji dalszej części procesu. Nieodpowiednie chłodzenie lub nieregularne ciągnięcie zniszczy idealnie wytłoczony stop. Musisz ocenić te jednostki z takim samym rygorem jak wytłaczarkę.
Stoły kalibracyjne wykorzystują próżnię do utrzymania kształtu profilu. Kalibracja na sucho wykorzystuje bloki podciśnieniowe. Kalibracja na mokro polega na zanurzeniu profilu w wodzie. Niezbędne są niezależne pompy próżniowe i wodne. Zapobiegają wahaniom ciśnienia. Tuleje wymiarowe zamrażają zewnętrzne wymiary profilu. Podciśnienie przyciąga miękki polimer do schłodzonych metalowych tulei. Proces ten wymaga precyzyjnej kontroli, aby zapobiec powstawaniu śladów oporu powierzchniowego.
Zbiorniki chłodzące usuwają ciepło resztkowe. Konieczny jest turbulentny przepływ wody. Przerywa termiczną warstwę graniczną wokół profilu. To usuwa ciepło szybciej niż przepływ laminarny. Strefy o kontrolowanej temperaturze zapobiegają szokowi termicznemu. Odpowiednia długość zbiornika zapewnia całkowite ochłodzenie rdzenia profilu. Niewystarczające chłodzenie powoduje skurcz po wytłaczaniu. Profil wypaczy się po opuszczeniu maszyny.
Jednostka odciągająca przeciąga profil przez linię. Odciągi gąsienicowe zapewniają stałą przyczepność. Muszą być wyposażone w zsynchronizowaną kontrolę prędkości sterowaną serwomechanizmem. Nieregularne ciągnięcie rozciąga lub ściska miękki profil. To niszczy tolerancje wymiarowe. Podkładki odciągowe muszą pasować do kształtu profilu. Zapobiega to zmiażdżeniu delikatnych wstęg wewnętrznych. Stałe napięcie ma kluczowe znaczenie dla stabilnej produkcji.
Systemy cięcia muszą być dopasowane do grubości profilu. Piły planetarne dobrze sprawdzają się w przypadku grubych, sztywnych profili. Zapewniają czyste, kwadratowe cięcie. Frezy gilotynowe nadają się do cieńszych lub elastycznych profili. Eliminują powstawanie pyłu. Zautomatyzowane stoły przechylne obsługują gotowe długości. Delikatnie upuszczają profile na stojaki do układania w stosy. Zapobiegnie to uszkodzeniu wykończonej powierzchni.
Oprogramowanie i czujniki utrzymują produkcję na stałym poziomie. Ręczna regulacja nie nadąża za nowoczesnymi prędkościami wytłaczania. Precyzyjne systemy sterowania monitorują jednocześnie dziesiątki zmiennych. Dokonują mikroregulacji, aby utrzymać równowagę. Solidny system PLC zmniejsza zależność od intuicji operatora. Standaryzuje proces produkcyjny.
Sterowniki PID zarządzają delikatną równowagą cieplną. Sterują ogrzewaniem i chłodzeniem beczki. Ciepło zapewniają ceramiczne opaski grzejne. Chłodzenie zapewniają dmuchawy powietrza lub systemy cyrkulacji oleju. Algorytm PID zapobiega przekroczeniu temperatury. PVC szybko ulega degradacji pod wpływem gwałtownego wzrostu temperatury. Sterowanie w pętli zamkniętej utrzymuje temperaturę stopu w ścisłej tolerancji jednego stopnia.
Napięcie linki musi pozostać stałe. Centralny sterownik PLC łączy prędkości napędu. Synchronizuje prędkość ślimaka wytłaczarki, podajnika dozującego i prędkość odciągania. Jeśli wytłaczarka przyspiesza, odciąganie przyspiesza proporcjonalnie. Zapobiega to zwisaniu lub pękaniu profilu. Synchronizacja jest niezbędna podczas uruchamiania maszyny i zmian prędkości.
Monitorowanie w czasie rzeczywistym umożliwia konserwację predykcyjną. Czujniki śledzą ciśnienie stopu, temperaturę stopu i obciążenie silnika. Rejestracja danych rejestruje te parametry w czasie. Możesz kontrolować jakość, przeglądając dane historyczne. Skoki obciążenia silnika wskazują na zużycie łożysk lub zimny materiał. Spadki ciśnienia stopu sugerują problemy z podawaniem. Dane te pozwalają rozwiązać problemy, zanim spowodują przestoje.
Specyficzne możliwości maszyny rozwiązują częste wyzwania produkcyjne. Zrozumienie, w jaki sposób sprzęt naprawia defekty, poprawia strategię zaopatrzenia. Możesz określić funkcje, które rozwiązują najczęstsze problemy. To proaktywne podejście zmniejsza liczbę złomów i poprawia ogólną efektywność sprzętu.
Typ wady | Pierwotna przyczyna | Rozwiązanie funkcji maszyny |
|---|---|---|
Degradacja termiczna (żółknięcie) | Nieodpowiednie chłodzenie ślimaka lub awaria regulatorów PID. | Wewnętrzne układy chłodzenia oleju śrubowego; przekaźniki półprzewodnikowe do precyzyjnego sterowania grzejnikiem. |
Wypaczenie wymiarowe | Nierówne chłodzenie lub źle ustawione tory odciągu. | Wielostrefowe zbiorniki na wodę turbulentną; odciągi gąsienicowe napędzane serwo. |
Linie matryc powierzchniowych | Zużycie ścierne na krawędziach matrycy lub niestopione cząstki. | Powłoki matrycowe z węglika wolframu; zoptymalizowana geometria ścinania dwuślimakowego. |
Wewnętrzny upadek sieci | Nadmierne ciśnienie próżniowe lub słaba wytrzymałość stopu. | Niezależne pompy próżniowe o zmiennej częstotliwości do delikatnego sterowania komorą. |
Falowanie (zmiana grubości) | Nierówna gęstość nasypowa materiału wchodzącego do lufy. | Grawimetryczne systemy dozowania z utratą masy. |
Degradacja termiczna objawia się żółknięciem lub brązowymi smugami. Dzieje się tak, gdy PCV się przegrzewa. Przyczyną tego problemu jest często niewystarczające chłodzenie rdzenia śruby. Martwe punkty w konstrukcji matrycy również zatrzymują materiał, powodując jego spalenie. Wadliwe regulatory temperatury powodują skoki ciepła. Modernizacja do wewnętrznego chłodzenia oleju śrubowego zmniejsza to ryzyko. Precyzyjne regulatory PID zapobiegają ucieczce termicznej.
Wypaczenia po wytłaczaniu niszczą profile konstrukcyjne. Nierównomierne chłodzenie zbiorników wodnych powoduje powstawanie naprężeń wewnętrznych. Profil wygina się pod wpływem tych naprężeń. Nieprawidłowo ustawione odciągi gąsienic również powodują wypaczenia. Ciągną profil pod kątem. Zapewnienie turbulentnego, równomiernego przepływu wody zapobiega naprężeniom termicznym. Laserowe ustawienie torów odciągowych gwarantuje proste ciągnięcie.
Linie matrycy i słaby połysk pogarszają wygląd produktu. Niewłaściwa jednorodność stopu pozostawia niestopione cząstki, które rysują powierzchnię. Zużycie ścierne na krawędziach matrycy powoduje powstawanie ciągłych linii oporu. Nieprawidłowe ciśnienie zaklejania próżniowego zbyt mocno przyciąga materiał do kalibratora. Optymalizacja konstrukcji ślimaka poprawia mieszanie. Utwardzone powłoki matrycowe są odporne na zużycie i utrzymują wypolerowaną powierzchnię.
Przemysł okienny wymaga specyficznych możliwości maszyn. Profile okienne są bardzo złożone. Wymagają wąskich tolerancji w zakresie usuwania czynników atmosferycznych i wstawiania sprzętu. Standardowa wytłaczarka nie jest w stanie spełnić tych wymagań. Należy określić dedykowaną maszynę do profili UPVC przeznaczoną do zastosowań architektonicznych.
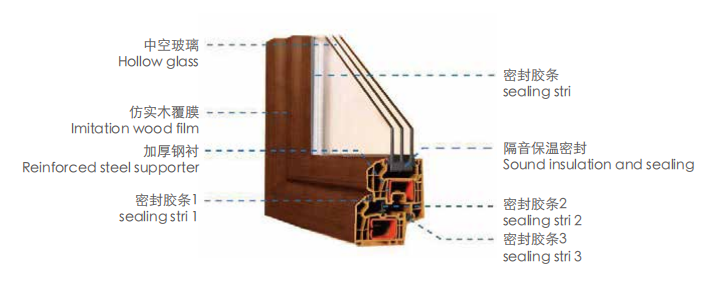
Profile okienne charakteryzują się konstrukcją wielokomorową. Te wewnętrzne żebra zapewniają sztywność konstrukcyjną i izolację termiczną. Matryce i jednostki kalibracyjne muszą obsługiwać te delikatne struktury. Nadmierna próżnia spowoduje zapadnięcie się ścian wewnętrznych. Niewystarczające chłodzenie spowoduje ich zwisanie. Tabela kalibracji wymaga niezależnej kontroli podciśnienia dla różnych odcinków profilu.
Profile okienne są odporne na ostre działanie promieni UV. Formuła zawiera wysoki poziom dwutlenku tytanu i stabilizatorów UV. Maszyna do profili okiennych PCV musi przetwarzać te mieszanki bez degradacji dodatków. Konstrukcja śruby musi zapewniać wystarczające ścinanie, aby równomiernie rozproszyć dwutlenek tytanu. Zła dyspersja prowadzi do kredowania i przebarwień na polu.
Nowoczesne linie produkcyjne integrują operacje wtórne. Zautomatyzowane jednostki wykrawające tworzą otwory drenażowe. Stacje routingowe przygotowują gniazda sprzętowe. Wkładanie listwy uszczelniającej na linii oszczędza pracę ręczną. Zintegrowanie tych etapów bezpośrednio z linią wytłaczania zwiększa wydajność. Centralny sterownik PLC musi zsynchronizować te maszyny pomocnicze z prędkością głównego odciągu.
Ocena wiarygodności dostawcy zapewnia długoterminowe wsparcie. Kupujesz związek, a nie tylko metal. Producent musi zrozumieć Twoje konkretne cele produkcyjne. Muszą zapewniać wiedzę inżynieryjną i niezawodną obsługę posprzedażną. Zły wybór dostawcy prowadzi do osieroconych zasobów i nieobsługiwanego sprzętu.
Oceń zdolność dostawcy do projektowania niestandardowych rozwiązań. Renomowany producent maszyn do wytłaczania profili dostosowuje linię do układu Twojej fabryki. Dostosowują wysokość maszyny, położenie panelu sterowania i długość zbiornika chłodzącego. Muszą wykazać się doświadczeniem w zakresie konkretnego portfolio produktów. Poproś o studia przypadków szczegółowo opisujące podobne niestandardowe instalacje.
Nigdy nie przyjmuj przesyłki bez rygorystycznego FAT. Testowanie to odbywa się w zakładzie producenta. Musisz użyć aktualnej receptury PVC i własnych matryc. Maszyna musi pracować z zakontraktowaną prędkością przez dłuższy czas. Ostateczne profile muszą spełniać Twoje tolerancje wymiarowe. Test FAT sprawdza, czy maszyna działa, zanim opuści fabrykę.
Linie do wytłaczania wymagają ciągłej konserwacji. Umowy dotyczące poziomu usług (SLA) definiują czas reakcji dostawcy. Lokalne zapasy części zamiennych zapobiegają dłuższym przestojom. Możliwości zdalnej diagnostyki umożliwiają inżynierom rozwiązywanie problemów z usterkami PLC przez Internet. Przed podpisaniem zamówienia zakupu sprawdź infrastrukturę wsparcia dostawcy.
Instalacja i uruchomienie wiążą się ze znacznym ryzykiem. Nawet najlepsza maszyna zawiedzie, jeśli obiekt nie będzie przygotowany. Musisz zarządzać infrastrukturą i elementami ludzkimi. Proaktywne planowanie łagodzi opóźnienia w uruchomieniu. Zapewnia płynne przejście od instalacji do pełnej produkcji.
Wytłaczanie wymaga ogromnego wsparcia narzędziowego. Systemy wody lodowej muszą wytrzymać obciążenie termiczne zbiorników chłodzących. Aby możliwe było działanie przecinarek pneumatycznych, sprężone powietrze musi być czyste i suche. Stabilna moc trójfazowa ma kluczowe znaczenie. Wahania napięcia spowodują wyłączenie VFD i zatrzymanie wytłaczarki. Zanim maszyna dotrze na miejsce, musisz zmodernizować infrastrukturę obiektu.
Wytłaczanie PVC w dużej mierze opiera się na intuicji operatora. Operatorzy muszą rozumieć zachowanie polimerów i dynamikę termiczną. Nowa maszyna wymaga kompleksowego szkolenia. Podczas uruchamiania możesz polegać na programach szkoleniowych prowadzonych przez dostawców. Operatorzy potrzebują praktycznego doświadczenia z nowymi ekranami HMI i tabelami kalibracyjnymi. Wykwalifikowany operator zapobiega powstawaniu złomu i chroni sprzęt.
Spodziewaj się iteracyjnych dostosowań w fazie uruchamiania. Twoja istniejąca sucha mieszanka PVC może nie działać idealnie na nowych śrubach. Nowa maszyna ma inny profil ścinania. Będziesz musiał dostosować pakiet smaru lub poziom stabilizatora. Ściśle współpracuj z dostawcą materiałów i sprzedawcą maszyny, aby wybrać recepturę.
Przed skontaktowaniem się z dostawcami skompiluj szczegółowe rysunki profili, wymagania dotyczące przepustowości i receptury materiałów.
Przeprowadź audyt infrastruktury użytkowej swojego obiektu, aby zapewnić odpowiednią ilość wody lodowej, sprężonego powietrza i stabilną moc elektryczną.
Przed zatwierdzeniem wysyłki maszyny zażądaj kompleksowego testu akceptacji fabrycznej (FAT) przy użyciu własnych matryc i żywicy.
Inwestuj dużo w szkolenia operatorów prowadzone przez dostawców, aby wypełnić lukę w umiejętnościach i zmniejszyć początkowy odsetek braków przy uruchamianiu.
Odp.: Równoległe podwójne śruby zapewniają spójne, delikatne ścinanie wzdłuż dłuższej lufy. Zapobiega to degradacji termicznej wrażliwych preparatów PCV, zachowując jednocześnie wysoką wydajność wymaganą do produkcji profili okiennych z wieloma wgłębieniami.
Odp.: Kalibracja próżniowa przyciąga miękki polimer do schłodzonych metalowych tulei kalibrujących. Powoduje to natychmiastowe zamrożenie wymiarów zewnętrznych, zapobiegając kurczeniu się lub wypaczaniu profilu podczas schładzania w zbiorniku na wodę.
Odp.: Żółte smugi wskazują na degradację termiczną. Jest to zwykle spowodowane niewystarczającym chłodzeniem rdzenia śruby, martwymi punktami w konstrukcji matrycy lub awarią regulatorów temperatury PID, powodującą skoki ciepła.
Odp.: Podajniki grawimetryczne mierzą dokładną masę materiału wchodzącego do wytłaczarki. Kompensuje to różnice w gęstości nasypowej, zapewniając stałe ciśnienie stopu i zapobiegając wahaniom wymiarów w końcowym profilu.
Odp.: Chociaż jest to możliwe, nie jest optymalne. Sztywny PCV wymaga przekładni o wysokim momencie obrotowym i intensywnego chłodzenia. Elastyczny PVC wymaga specjalistycznej kontroli naprężenia odciągu. Przełączanie między nimi wymaga znacznych dostosowań mechanicznych i narzędziowych.
Odp.: Podczas obróbki PCW uwalniają się żrące gazy, a wypełniacze, takie jak węglan wapnia, są bardzo ścierne. Powłoki bimetaliczne, takie jak węglik wolframu, chronią lufę i śruby przed szybkim zużyciem, wydłużając żywotność maszyny.
Odp.: Linie matrycy są spowodowane zużyciem ściernym krawędzi matrycy lub cząstkami niestopionego polimeru rysującymi powierzchnię. Należy wypolerować lub ponownie pokryć krawędzie matrycy i wyregulować temperaturę ślimaka, aby zapewnić całkowitą jednorodność stopu.


